
Tre mätningar som berättar mer om ett råmaterial än dess certifikat
Varför smältflödeshastighet, densitet och fukt är viktiga vid tillverkning av film, rör, profiler och skivor
Ett analyscertifikat har aldrig extruderat en enda meter film. Det är råvaran som gör det, och i många fabriker når den tratten utan en enda intern mätning.
Samma handelsnamn, samma leverantör, samma analyscertifikat. Ändå beter sig extruderingslinjen annorlunda efter ett partibyte: bubblan förlorar stabilitet, rörväggens tjocklek hamnar utanför toleransen, blåsor uppträder på skivans yta. När jag övervakar linjestarter i olika länder återkommer detta scenario ständigt. Den första frågan jag alltid ställer är densamma: vad vet vi om detta parti från vår egen mätning, inte från ett dokument?
I de flesta plastbearbetningsanläggningar baseras svaret på tre grundläggande tester: smältflödeshastighet, densitet och fukt. De ersätter inte ett fullskaligt laboratorium, men de visar snabbt om ett parti råvara passar inom det fönster som processen är inställd för.
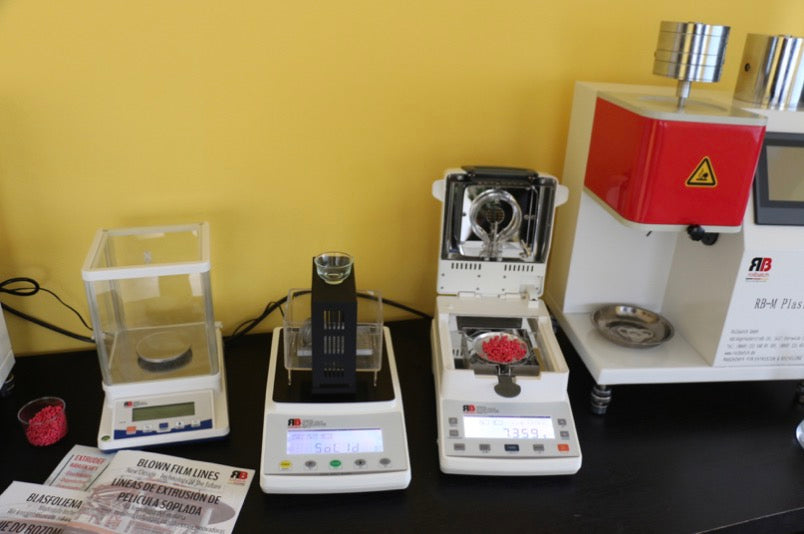
Kvalitetskontrollaboratorium: densitetsmätare, fuktanalysator och Rolbatch plastometer
Smältflödeshastighet: hur polymeren beter sig i smälttillstånd
Inställning av provningsbetingelser på Rolbatch plastometerns kontrollpanel
Smältmassflödeshastigheten (MFR) är den mängd polymer i gram som passerar genom en kapillär med standardiserade dimensioner på 10 minuter, vid en definierad temperatur och under en definierad belastning. Dess volymetriska motsvarighet är smältvolymflödeshastigheten (MVR), uttryckt i cm³ per 10 minuter. Många använder fortfarande den äldre termen smältflödesindex (MFI). Testet utförs på en extrudering plastometer enligt ISO 1133-1 eller ASTM D1238.
Resultatet är en indirekt indikator på smältviskositeten och därmed på polymerens molekylvikt. Ett lägre värde innebär vanligtvis en mer trögflytande smälta med högre smältstyrka; ett högre värde innebär en smälta som flyter lättare. Ett resultat är endast meningsfullt tillsammans med sina provningsbetingelser, till exempel 190 °C och 2,16 kg för polyeten eller 230 °C och 2,16 kg för polypropen. Att jämföra värden uppmätta under olika betingelser är meningslöst.
Vad en plastometer ger dig i praktiken:
- inkommande varukontroll: jämförelse med det tekniska databladet och med tidigare partier,
- bedömning av återvunna granulat, vars egenskaper varierar från sats till sats betydligt mer än för jungfrulig polymer,
- en kontroll om polymeren har degraderats i processen, genom att jämföra granulatet med den färdiga produkten,
- saklig data för diskussioner med leverantörer och för reklamationer.
Densitet: sammansättning och struktur du inte kan se
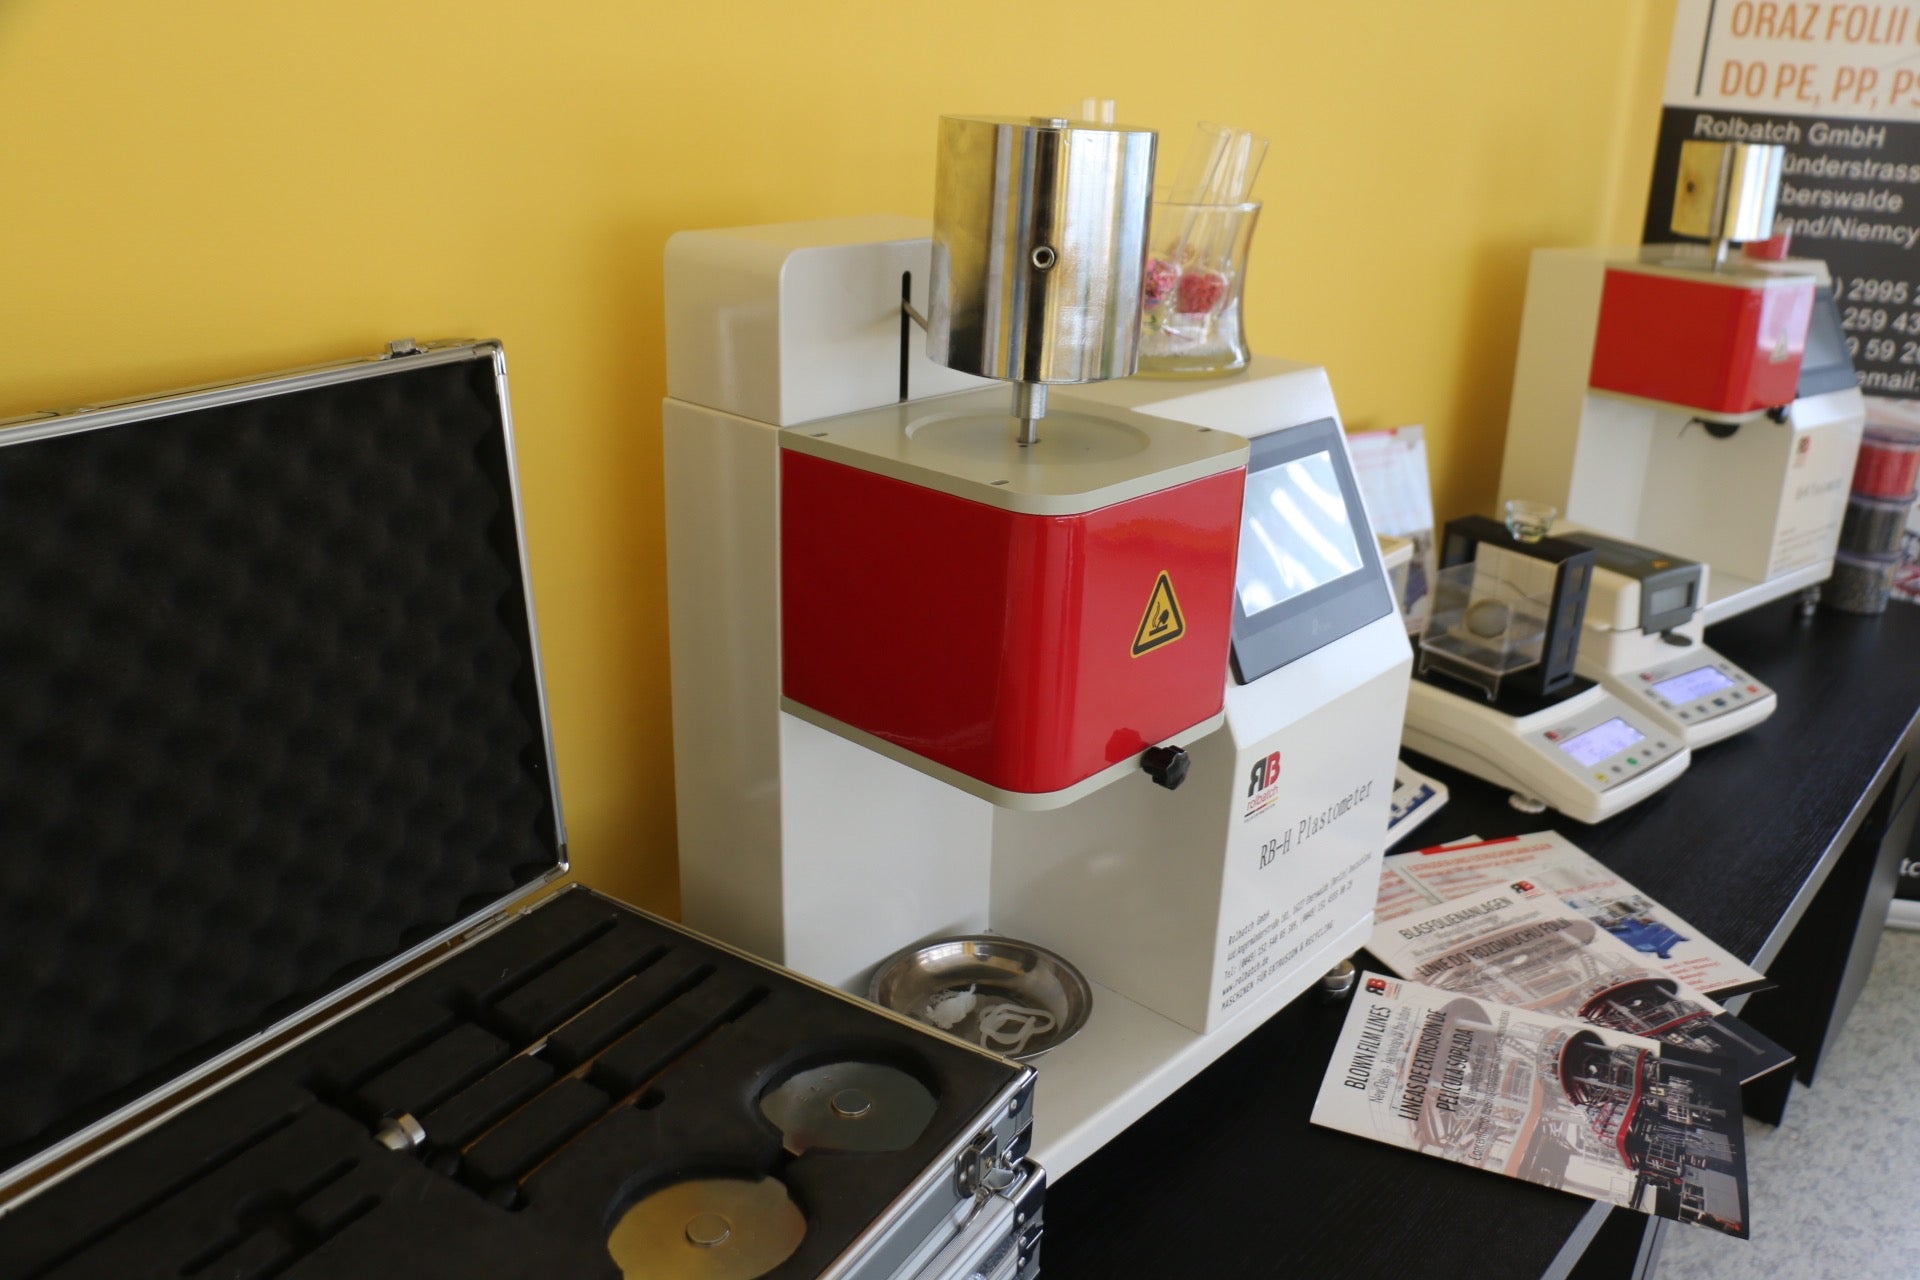
Rolbatch plastometer med tillbehör, densitetsmätare i bakgrunden
Plasters densitet mäts oftast med nedsänkningsmetoden enligt ISO 1183-1, med en densitetsmätare, dvs. en våg med hydrostatisk vägningssats. Provet vägs i luft och i en vätska med känd densitet, och resultatet anges i g/cm³.
I polyeten är densitet kopplad till kristallinitet. Det är det som skiljer LDPE (låg-densitetspolyeten), LLDPE (linjär låg-densitetspolyeten) och HDPE (hög-densitetspolyeten) åt. Det påverkar filmens styvhet, svetsbeteende och vattenångbarriär. Skillnader mellan kvaliteter syns ofta först på tredje decimalen, så mätningen måste vara noggrann och repeterbar.
I återvunna granulat och fyllda compound är densitet en snabb signal om att något har förändrats: en högre andel mineralfyllmedel såsom kalciumkarbonat, kontaminering med en annan polymer eller håligheter i granulatet. Siffran i sig identifierar inte orsaken, men den visar att det är värt att kontrollera innan satsen når tratten.
Fukt: den mest underskattade parametern
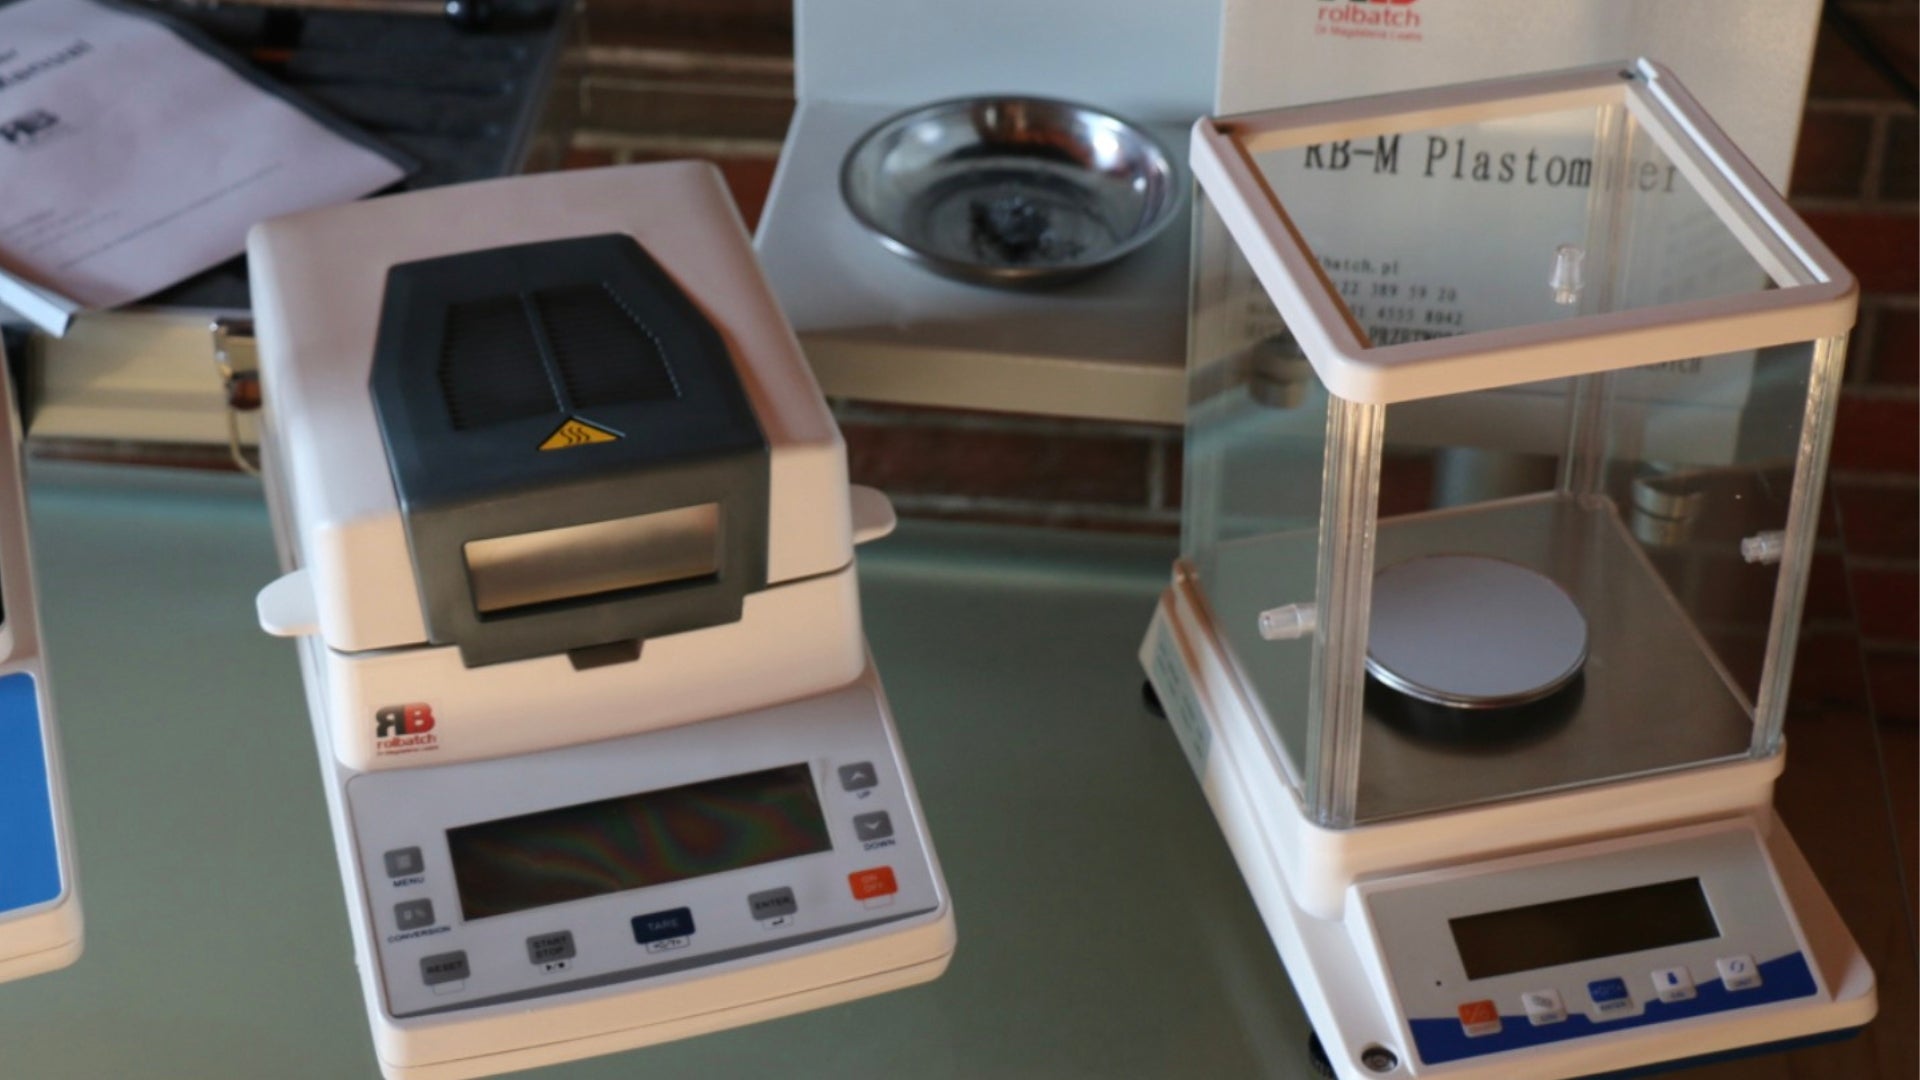
Rolbatch fuktanalysator och densitetsmätare
Fukt i råmaterial mäts vanligtvis med en fuktanalysator, en våg med halogenvärmare. Instrumentet väger provet, värmer det och rapporterar massförlusten i procent. Denna förlust inkluderar vatten och andra flyktiga ämnen. När endast vattenhalten behöver bestämmas används Karl Fischer-titrering.
Hur mycket fukt spelar roll beror på polymeren. Hygroskopiska polymerer såsom PET, PA, PC, PMMA och ABS absorberar vatten från luften. I PET och PC orsakar vatten vid bearbetningstemperatur hydrolys, vilket bryter ner polymerkedjorna. Resultatet blir lägre smältviskositet och sämre mekaniska egenskaper hos produkten, ofta utan att det syns direkt.
Polyolefiner, PE och PP, är inte hygroskopiska, men det betyder inte att fukt är irrelevant. Tvättade återvunna pellets, kalciumkarbonatfyllda kompound, färgmasterbatcher, råvara som flyttats från ett kallt lager till en varm produktionshall: i varje fall kan vatten på ytan eller inne i pelletsen orsaka bubblor, hål i film eller håligheter i rörväggar.
Fukt påverkar också resultatet i plastometer. Våt PET eller PA hydrolyseras inne i plastometerns cylinder, så smälthastigheten blir för hög. En god laboratorierutin kontrollerar därför först fukthalten och därefter smälthastigheten.
Film, rör, profiler, skiva: olika produkter, olika frågor
Blåst film
Vid filmextrudering med blåsmaskin har smälthastigheten direkt inverkan på hur smältan beter sig efter att den lämnat munstycket. En smälta med för låg viskositet håller en stabil bubbla sämre; en smälta med för hög viskositet ökar smälttrycket och drivbelastningen. Densitet ger information om filmens styvhet och förslutning samt hjälper till att kontrollera förhållandet mellan LDPE, LLDPE och HDPE i blandningen. Fukt i återvunna pellets och masterbatcher är en vanlig orsak till hål och bubblor i filmen.
Rör
Polyeten tryckrör extruderas från kvaliteter med mycket låg smälthastighet, vanligtvis angiven i datablad vid 190 °C och 5 kg. Produktstandarder jämför smälthastigheten för kompoundet och röret för att visa att materialet inte har degraderats under bearbetningen. Densitet är en av de grundläggande egenskaperna hos rörkompound och hjälper till att upptäcka avvikelser i sammansättningen. Fukt leder till håligheter i väggen och en grov inneryta.
Profiler
För profiler av PE, PP och trä-plastkompositer (WPC) används plastometer på samma sätt som för film och rör. PVC-profiler är ett undantag: PVC bryts lätt ned under testet, så andra metoder används för att bedöma dess flöde och plastometern spelar en mindre roll. Detta gör densitet, som återspeglar förändringar i fyllnadsmedelsinnehåll, samt fukthalten i torrblandningen och i fyllnadsmedlen desto viktigare.
Skiva
Skivor extruderas från PP, HDPE, PS, ABS, PMMA, PC och PET, så många kvaliteter är hygroskopiska. Otillräckligt torkat material orsakar bubblor och ränder på ytan och, i PC och PET, en förlust av mekaniska egenskaper. Smälthastigheten är viktig både vid extrudering av tjocka skivor och vid senare värmeformning, när den uppvärmda skivan måste behålla sin form. Densitet hjälper till att kontrollera fyllnadsmedelsinnehållet, till exempel talk i PP-skivor.
En mätning är en signal, inte en diagnos
Ingen av dessa tre mätningar berättar hela historien. Ett resultat utanför det förväntade intervallet är en signal att kontrollera möjliga orsaker, inte ett färdigt svar. Det verkliga värdet ligger i resultat som samlas in regelbundet: vid varje leverans, vid varje byte av återvunnen batch, vid varje reklamation. Först då blir trender synliga och diskussioner med leverantörer baseras på siffror istället för intryck.
Två saker förbises lätt: regelbunden kontroll av instrumenten och utbildning av de personer som utför testerna. En plastometer med förorenad kapillär eller en densitetsmätning med luftbubblor på provet ger siffror som ser trovärdiga ut men leder till felaktiga beslut.
Plastometrar, densitetsmätare, fuktanalysatorer och kurser
Hos Rolbatch levererar vi RBH2 och RBM2 plastometrar, densitetsmätare och fuktanalysatorer till laboratorier inom plastbearbetnings- och återvinningsanläggningar. På Rolbatch Akademi (Rolbatch Academy) håller jag onlinekurser inom detta område: från grunderna i fukt, densitet och smältflödeshastighet, via MFR- och MVR-provning till ISO 1133 och ASTM D1238, samt den dagliga driften av plastometer, densitetsmätare och fuktanalysator i laboratoriet.
Hur fungerar mottagningskontrollen i er anläggning: mäter ni själva, eller förlitar ni er på leverantörens analyscertifikat?
Om författaren
Dr Magdalena Laabs, verkställande direktör för Rolbatch Engineering GmbH och grundare av Rolbatch Akademi (Rolbatch Academy). Expert vid Föreningen för Maskiningenjörer och Tekniker SIMP inom två specialiseringar: Materialteknik (specialisering 109) och Maskiner och teknik för plastbearbetning (specialisering 215).
Källor och länkar
- ISO 1133-1 Plast. Bestämning av smältmassflödeshastighet (MFR) och smältvolymflödeshastighet (MVR) hos termoplaster. Del 1: Standardmetod
- ASTM D1238 Standardmetod för bestämning av smältflödeshastighet hos termoplaster med extrusionsplastometer
- ISO 1183-1 Plast. Metoder för bestämning av densitet hos icke-cellulära plaster. Del 1: Nedsänkningsmetod, vätskepyknometermetod och titreringsmetod
- Rolbatch Akademi (Rolbatch Academy) kurser om plastprovning: https://www.rolbatch.eu/collections/laboratory-online-courses-lab-quality-plastics
- Rolbatch laboratorieutrustning: https://www.rolbatch.eu/collections/laboratory-equipment
- Plastometrar och laboratorieutrustning: https://www.rolbatch-laabs.de
- Kontakt: https://www.rolbatch.eu/pages/contact
Very interesting as useful as a reminder of the basic principles of raw materials reception.