
Tři měření, která vám o surovině řeknou více než její certifikát
Proč jsou měrný průtok taveniny, hustota a vlhkost důležité při výrobě fólií, trubek, profilů a desek
Certifikát analýzy nikdy nevytlačil ani metr fólie. Surovina ano, a v mnoha závodech se dostává do násypky bez jediného vlastního měření.
Stejný obchodní název, stejný dodavatel, stejný certifikát analýzy. Přesto se po změně šarže vytlačovací linka chová jinak: bublina ztrácí stabilitu, tloušťka stěny trubky se dostává mimo toleranci, na povrchu desky se objevují puchýře. Když dohlížím na spouštění linek v různých zemích, tento scénář se stále opakuje. První otázka, kterou si vždy kladu, je stejná: co o této šarži víme z vlastního měření, ne z dokumentu?
Ve většině závodů na zpracování plastů odpověď spočívá ve třech základních zkouškách: měrný průtok taveniny, hustota a vlhkost. Nenahrazují plnohodnotnou laboratoř, ale rychle ukážou, zda šarže suroviny odpovídá oknu, pro které byl proces nastaven.
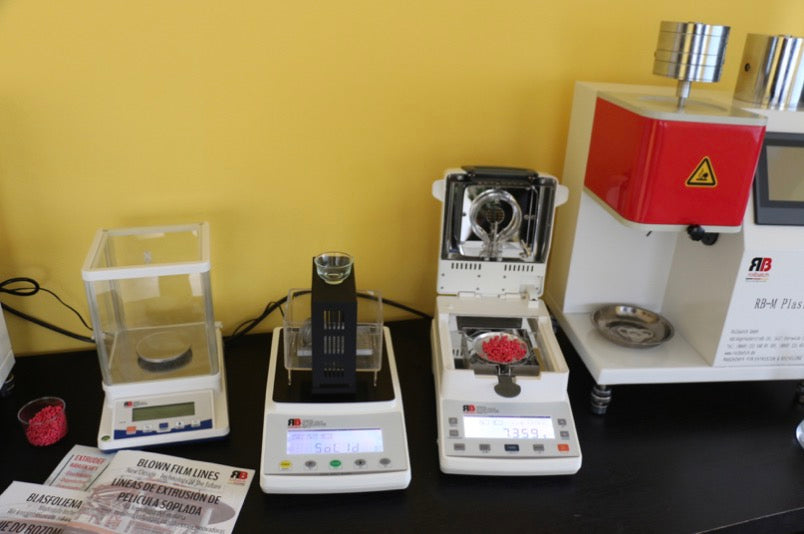
Laboratoř kontroly kvality: hustoměr, analyzátor vlhkosti a plastometr Rolbatch
Měrný průtok taveniny: jak se polymer chová v tavenině
Nastavení podmínek zkoušky na ovládacím panelu plastometru Rolbatch
Měrný průtok taveniny (MFR) je hmotnost polymeru v gramech, která proteče kapilárou standardizovaných rozměrů za 10 minut, při definované teplotě a pod definovaným zatížením. Jeho objemovým ekvivalentem je měrný objemový průtok taveniny (MVR), vyjádřený v cm³ za 10 minut. Mnoho lidí stále používá starší termín index toku taveniny (MFI). Zkouška se provádí na vytlačovacím plastometru podle ISO 1133-1 nebo ASTM D1238.
Výsledek je nepřímým ukazatelem viskozity taveniny, a tedy i molekulové hmotnosti polymeru. Nižší hodnota obvykle znamená viskóznější taveninu s vyšší pevností taveniny; vyšší hodnota znamená taveninu, která teče snadněji. Výsledek má smysl pouze ve spojení s podmínkami zkoušky, například 190 °C a 2,16 kg pro polyetylen nebo 230 °C a 2,16 kg pro polypropylen. Porovnávání hodnot měřených za různých podmínek nedává smysl.
Co vám plastometr přináší v praxi:
- kontrola vstupního zboží: porovnání s technickým listem a s předchozími šaržemi,
- posouzení recyklovaných granulí, jejichž vlastnosti se od dávky k dávce liší mnohem více než u primárního polymeru,
- kontrola, zda polymer během procesu degradoval, porovnáním granulí s hotovým výrobkem,
- věcná data pro jednání s dodavateli a pro reklamace.
Hustota: složení a struktura, které nejsou vidět
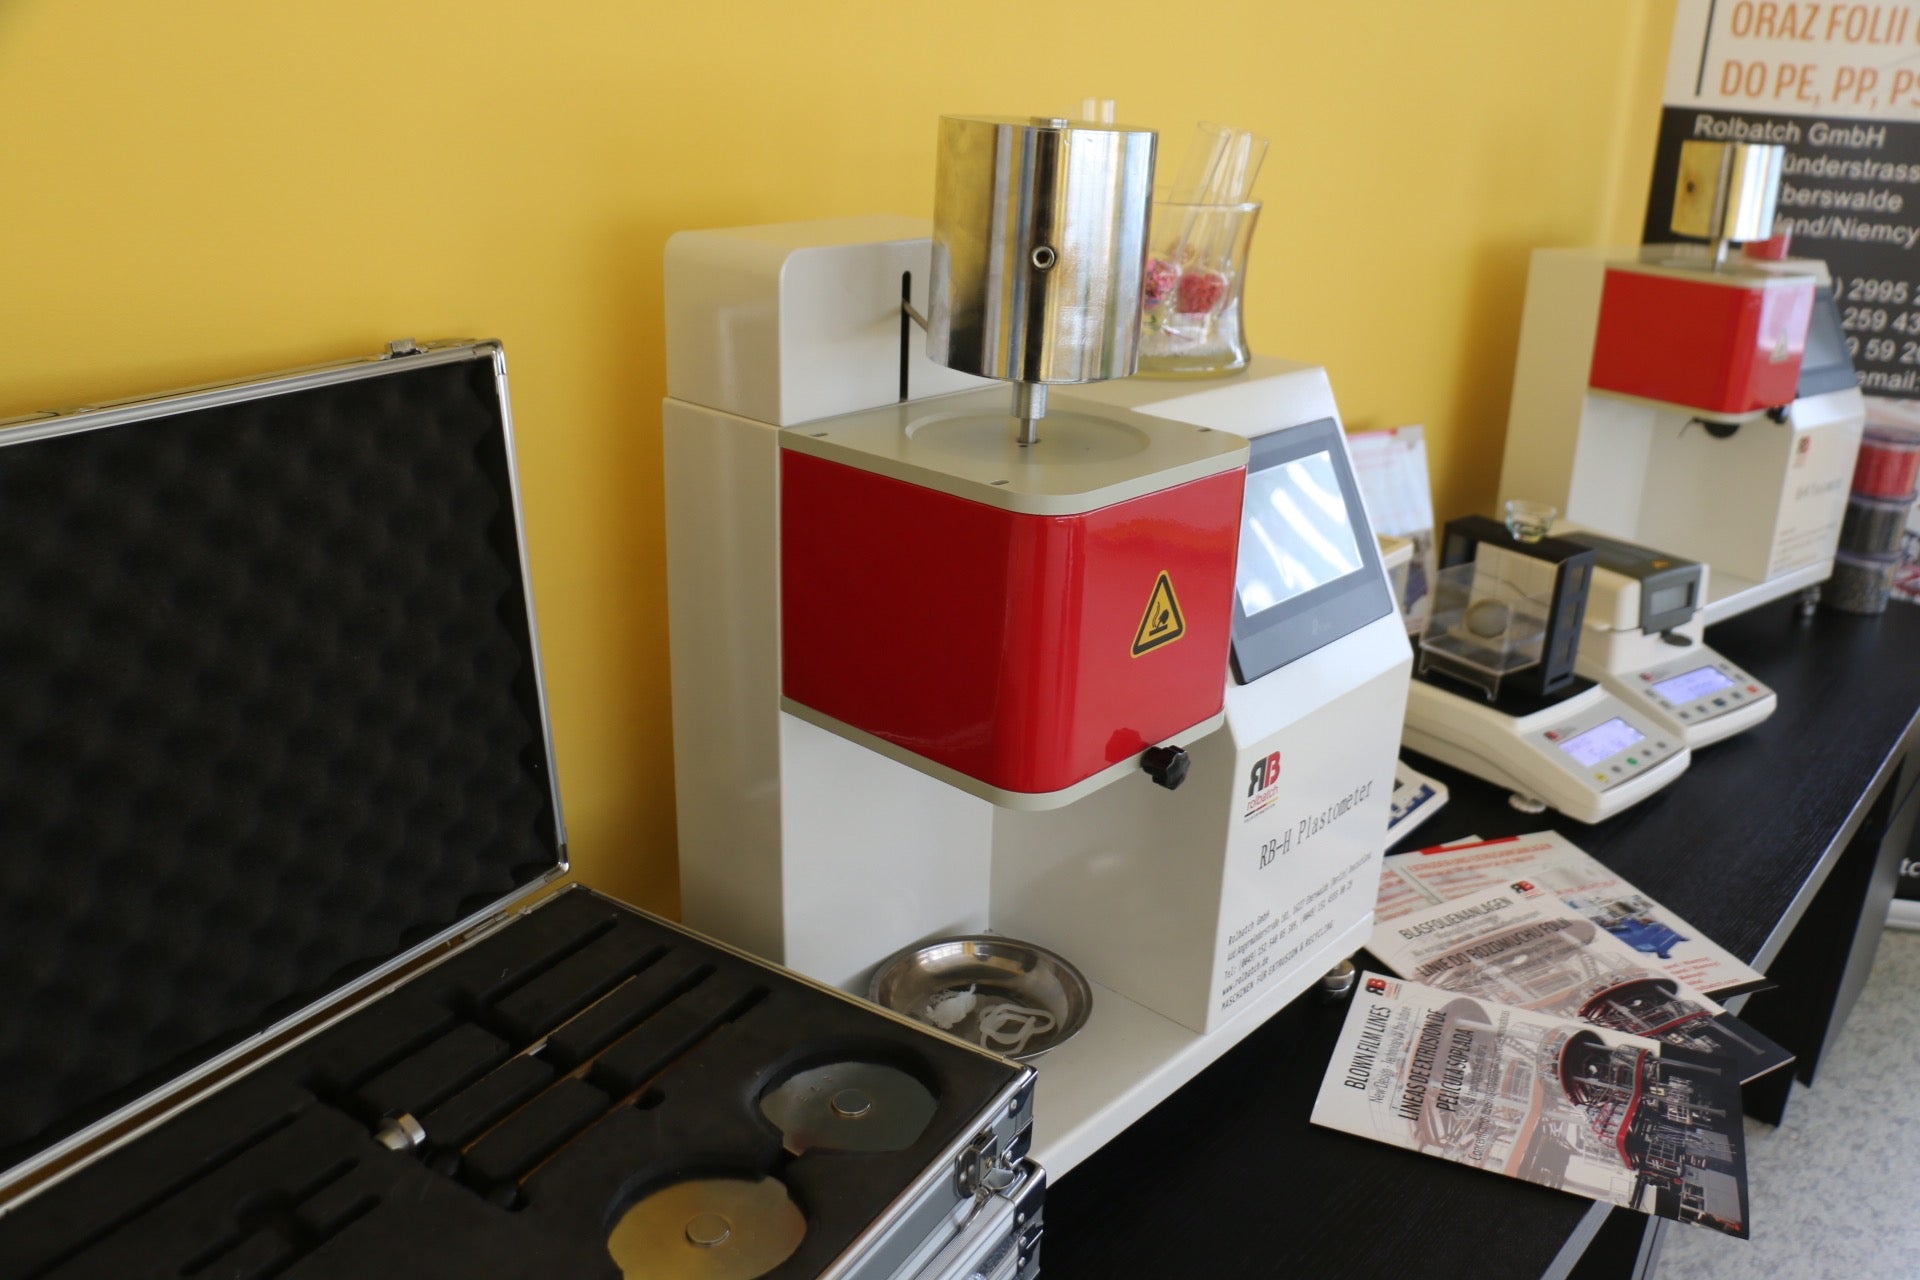
Rolbatch plastometr s příslušenstvím, v pozadí hustoměr
Hustota plastů se nejčastěji měří metodou ponoření podle ISO 1183-1, pomocí hustoměru, tedy váhy s hydrostatickou vážicí sadou. Zkušební těleso se váží na vzduchu a v kapalině známé hustoty a výsledek se udává v g/cm³.
U polyetylenu je hustota spojena s krystalinitou. Právě ta odlišuje LDPE (nízkohustotní polyetylen), LLDPE (lineární nízkohustotní polyetylen) a HDPE (vysokohustotní polyetylen). Hustota ovlivňuje tuhost fólie, chování při svařování a bariéru proti vodní páře. Rozdíly mezi jednotlivými typy se často projevují až na třetím desetinném místě, proto musí být měření přesné a opakovatelné.
U recyklovaných granulátů a plněných směsí je hustota rychlým signálem, že se něco změnilo: vyšší podíl minerálního plniva, například uhličitanu vápenatého, kontaminace jiným polymerem nebo dutiny v granulích. Samotná hodnota příčinu neurčí, ale upozorní, že je vhodné provést kontrolu dříve, než dávka dorazí do násypky.
Vlhkost: nejpodceňovanější parametr
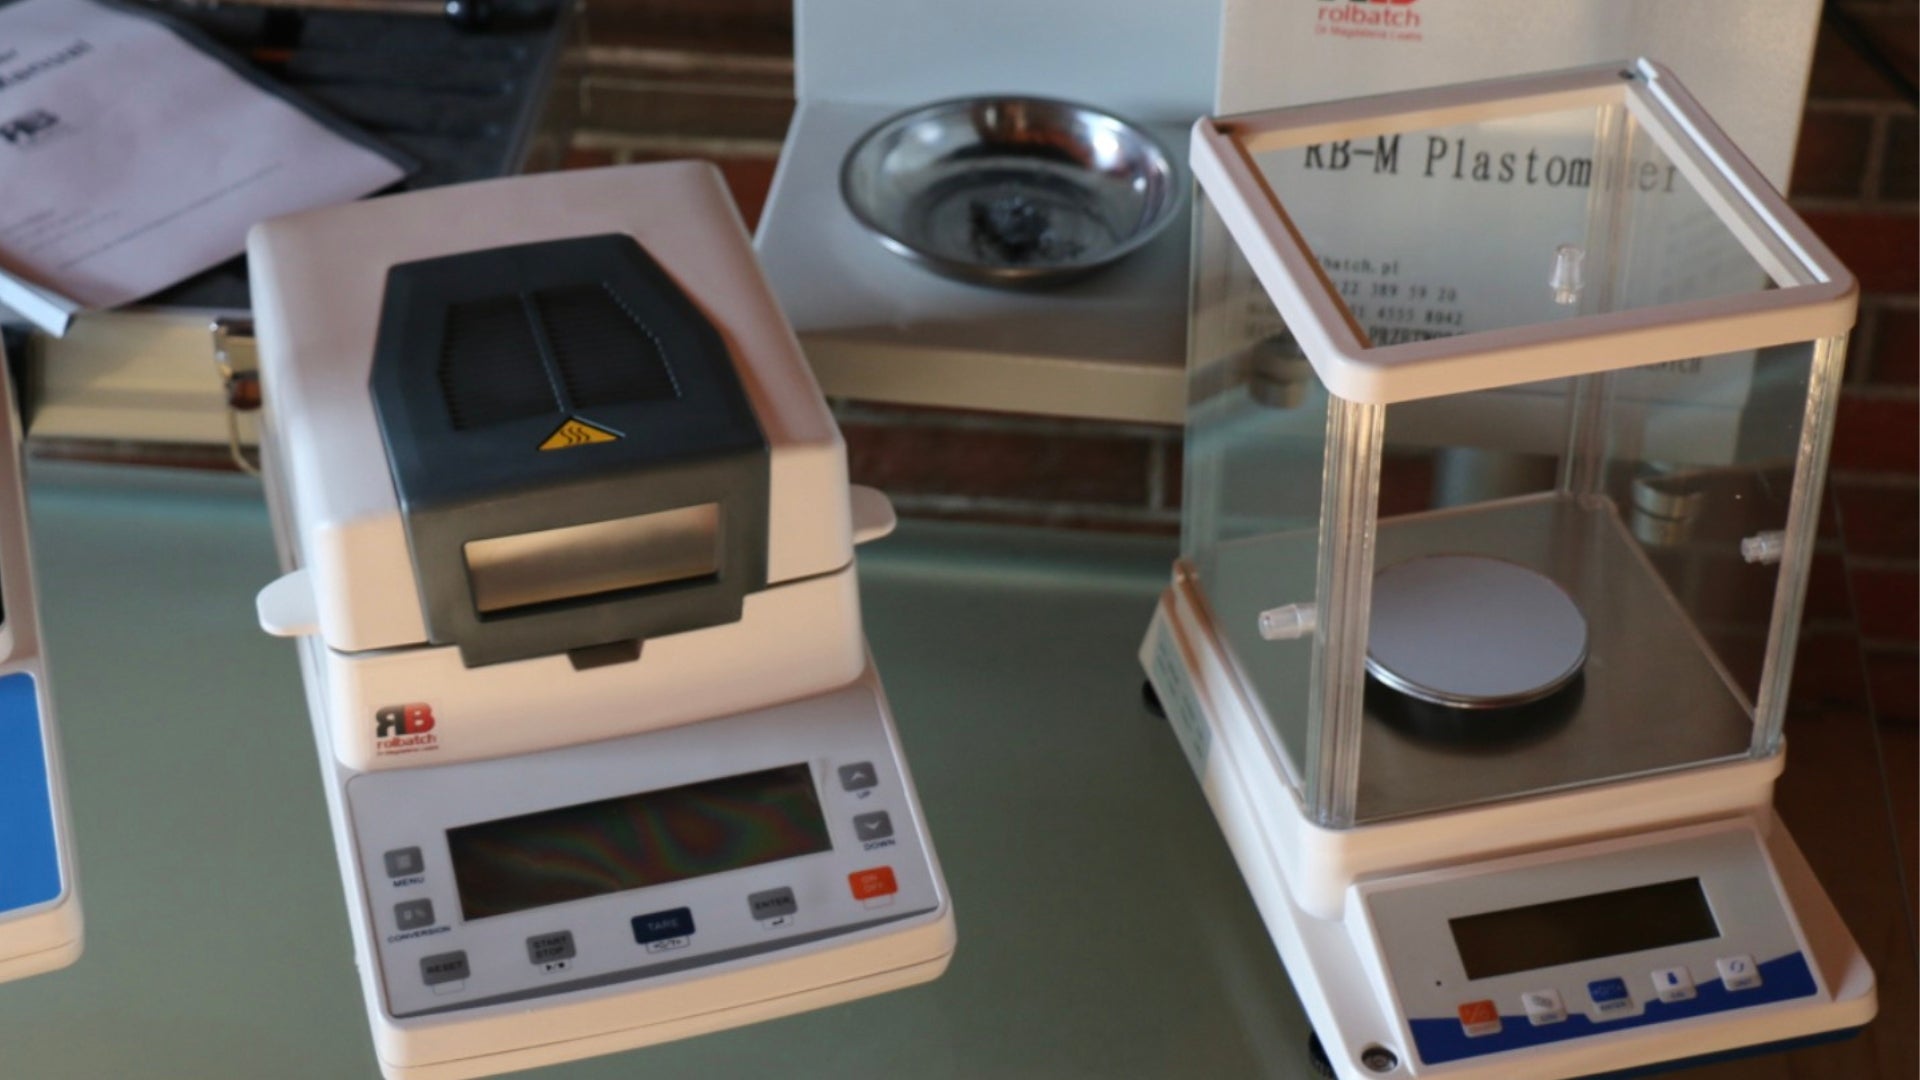
Rolbatch analyzátor vlhkosti a hustoměr
Vlhkost ve vstupních surovinách se obvykle měří analyzátorem vlhkosti, což je váha s halogenovým ohřívačem. Přístroj zváží vzorek, zahřeje jej a udává úbytek hmotnosti v procentech. Tento úbytek zahrnuje vodu i další těkavé látky. Pokud je třeba zjistit pouze obsah vody, používá se titrace podle Karla Fischera.
Na tom, jak moc záleží na vlhkosti, závisí typ polymeru. Hygroskopické polymery jako PET, PA, PC, PMMA a ABS absorbují vodu ze vzduchu. U PET a PC způsobuje voda při zpracovatelské teplotě hydrolýzu, která rozkládá polymerní řetězce. Výsledkem je nižší viskozita taveniny a horší mechanické vlastnosti výrobku, což často není ihned patrné.
Polyolefiny, PE a PP, nejsou hygroskopické, ale to neznamená, že je vlhkost irelevantní. Prané recyklované pelety, směsi plněné uhličitanem vápenatým, barevné masterbatche, surovina přemístěná ze studeného skladu do teplé výrobní haly: ve všech těchto případech může voda na povrchu nebo uvnitř pelet způsobit bubliny, díry ve fólii nebo dutiny ve stěnách trubek.
Vlhkost ovlivňuje také výsledek měření na plastometru. Mokré PET nebo PA hydrolyzuje v komoře plastometru, takže index toku taveniny vychází příliš vysoký. Správný laboratorní postup proto nejprve kontroluje vlhkost a teprve poté index toku taveniny.
Fólie, trubky, profily, desky: různé produkty, různé otázky
Vytlačování fólie
Při vytlačování fólie má index toku taveniny přímý vliv na chování taveniny po opuštění hlavy. Tavenina s příliš nízkou viskozitou hůře drží stabilní bublinu; tavenina s příliš vysokou viskozitou zvyšuje tlak taveniny a zatížení pohonu. Hustota vypovídá o tuhosti a svařitelnosti fólie a pomáhá řídit poměr LDPE, LLDPE a HDPE ve směsi. Vlhkost v recyklovaných peletách a masterbatchech je častou příčinou děr a bublin ve fólii.
Trubka
Tlakové trubky z polyetylenu se vytlačují z typů s velmi nízkým indexem toku taveniny, který je obvykle uváděn v technických listech při 190 °C a 5 kg. Produktové normy porovnávají index toku taveniny směsi a trubky, aby prokázaly, že materiál během zpracování nedegradoval. Hustota je jednou ze základních charakteristik směsí pro trubky a pomáhá odhalit odchylky ve složení. Vlhkost způsobuje dutiny ve stěně a drsný vnitřní povrch.
Profily
U profilů z PE, PP a dřevoplastových kompozitů (WPC) se plastometr používá stejným způsobem jako pro fólie a trubky. Profily z PVC jsou zvláštní případ: PVC se během zkoušky snadno degraduje, proto se pro posouzení toku používají jiné metody a plastometr zde hraje menší roli. O to důležitější je hustota, která odráží změny v obsahu plniv, a vlhkost suché směsi i plniv.
Deska
Deska se vytlačuje z PP, HDPE, PS, ABS, PMMA, PC a PET, takže mnoho typů je hygroskopických. Nedostatečně vysušený materiál způsobuje bubliny a šmouhy na povrchu a u PC a PET také ztrátu mechanických vlastností. Index toku taveniny je důležitý jak při vytlačování silných desek, tak při následném tvarování za tepla, kdy musí zahřátá deska držet tvar. Hustota pomáhá kontrolovat obsah plniv, například mastku v deskách z PP.
Jedno měření je signál, ne diagnóza
Žádné z těchto tří měření neříká celý příběh. Výsledek mimo očekávaný rozsah je signálem ke kontrole možných příčin, nikoli hotovou odpovědí. Skutečná hodnota spočívá v pravidelně shromažďovaných výsledcích: při každé dodávce, při každé změně recyklované šarže, při každé reklamaci. Teprve tehdy se objeví trendy a diskuse s dodavateli jsou založeny na číslech, nikoli na dojmech.
Dvě věci se snadno přehlédnou: pravidelné kontroly přístrojů a školení osob provádějících zkoušky. Plastometr se zanesenou kapilárou nebo měření hustoty se vzorkem s bublinami vzduchu poskytne hodnoty, které vypadají věrohodně, ale vedou ke špatným rozhodnutím.
Plastometry, hustoměry, analyzátory vlhkosti a kurzy
V Rolbatch dodáváme plastometry RBH2 a RBM2, hustoměry a analyzátory vlhkosti pro laboratoře ve zpracovatelských a recyklačních závodech na plasty. V Rolbatch Academy vedu online kurzy v této oblasti: od základů vlhkosti, hustoty a indexu toku taveniny, přes testování MFR a MVR až po ISO 1133 a ASTM D1238, včetně každodenní obsluhy plastometru, hustoměru a analyzátoru vlhkosti v laboratoři.
Jak probíhá vstupní kontrola materiálu ve vašem závodě: měříte sami, nebo spoléháte na certifikát analýzy od dodavatele?
O autorce
Dr Magdalena Laabs, výkonná ředitelka společnosti Rolbatch Engineering GmbH a zakladatelka Rolbatch Academy. Expertka Svazu strojních inženýrů a techniků SIMP ve dvou specializacích: Inženýrství materiálů (specializace 109) a Stroje a technologie pro zpracování plastů (specializace 215).
Zdroje a odkazy
- ISO 1133-1 Plasty. Stanovení hmotnostního indexu toku taveniny (MFR) a objemového indexu toku taveniny (MVR) termoplastů. Část 1: Standardní metoda
- ASTM D1238 Standardní zkušební metoda pro stanovení indexu toku taveniny termoplastů pomocí extruzního plastometru
- ISO 1183-1 Plasty. Metody stanovení hustoty neporézních plastů. Část 1: Metoda ponoření, metoda kapalinového pyknometru a metoda titrace
- Kurzy Rolbatch Academy o testování plastů: https://www.rolbatch.eu/collections/laboratory-online-courses-lab-quality-plastics
- Laboratorní vybavení Rolbatch: https://www.rolbatch.eu/collections/laboratory-equipment
- Plastometry a laboratorní vybavení: https://www.rolbatch-laabs.de
- Kontakt: https://www.rolbatch.eu/pages/contact
Very interesting as useful as a reminder of the basic principles of raw materials reception.