
Três medições que lhe dizem mais sobre uma matéria-prima do que o seu certificado
Porque é que a taxa de fluxo do fundido, a densidade e a humidade são importantes na produção de filme, tubo, perfis e chapa
Um certificado de análise nunca extrusou um único metro de filme. A matéria-prima sim, e em muitas fábricas chega à tremonha sem uma única medição interna.
Mesmo nome comercial, mesmo fornecedor, mesmo certificado de análise. No entanto, após uma mudança de lote, a linha de extrusão comporta-se de forma diferente: a bolha perde estabilidade, a espessura da parede do tubo sai da tolerância, surgem bolhas na superfície da chapa. Quando supervisiono arranques de linha em diferentes países, este cenário repete-se constantemente. A primeira pergunta que faço é sempre a mesma: o que sabemos sobre este lote a partir da nossa própria medição, e não de um documento?
Na maioria das fábricas de transformação de plásticos, a resposta baseia-se em três ensaios fundamentais: taxa de fluxo do fundido, densidade e humidade. Não substituem um laboratório completo, mas mostram rapidamente se um lote de matéria-prima se enquadra na janela para a qual o processo foi ajustado.
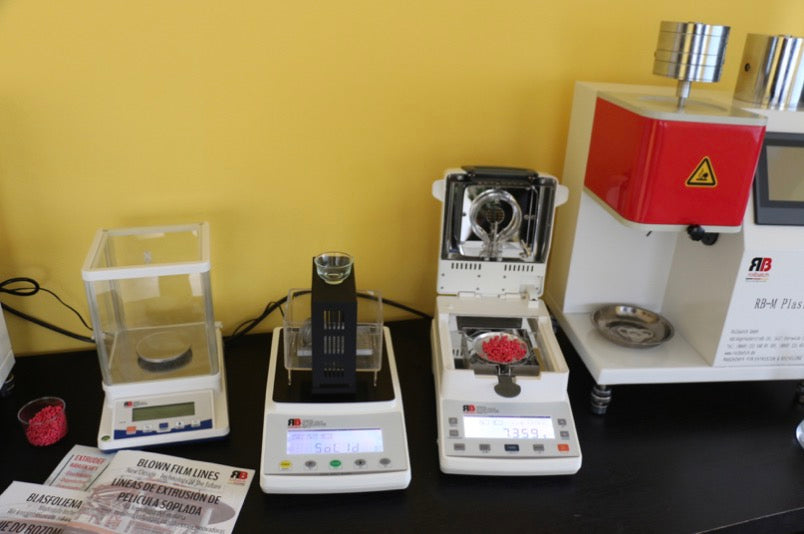
Laboratório de controlo de qualidade: densímetro, analisador de humidade e plastômetro Rolbatch
Taxa de fluxo do fundido: como o polímero se comporta no estado fundido
Definição das condições de ensaio no painel de controlo do plastômetro Rolbatch
A taxa de fluxo mássico do fundido (MFR) é a massa de polímero em gramas que flui através de um capilar de dimensões normalizadas em 10 minutos, a uma temperatura definida e sob uma carga definida. O seu equivalente volumétrico é a taxa de fluxo volumétrico do fundido (MVR), expressa em cm³ por 10 minutos. Muitas pessoas ainda utilizam o termo mais antigo índice de fluidez do fundido (MFI). O ensaio é realizado num plastômetro de extrusão de acordo com a ISO 1133-1 ou ASTM D1238.
O resultado é um indicador indireto da viscosidade do fundido e, consequentemente, do peso molecular do polímero. Um valor mais baixo geralmente significa um fundido mais viscoso com maior resistência ao fundido; um valor mais alto indica um fundido que flui mais facilmente. Um resultado só é significativo em conjunto com as suas condições de ensaio, por exemplo, 190 °C e 2,16 kg para polietileno ou 230 °C e 2,16 kg para polipropileno. Comparar valores medidos sob condições diferentes não faz sentido.
O que um plastômetro lhe proporciona na prática:
- inspeção de mercadorias recebidas: comparação com a ficha técnica e com lotes anteriores,
- avaliação do granulado reciclado, cujas propriedades variam de lote para lote muito mais do que as do polímero virgem,
- uma verificação se o polímero degradou durante o processo, comparando o granulado com o produto acabado,
- dados factuais para discussões com fornecedores e para reclamações.
Densidade: composição e estrutura que não se vêem
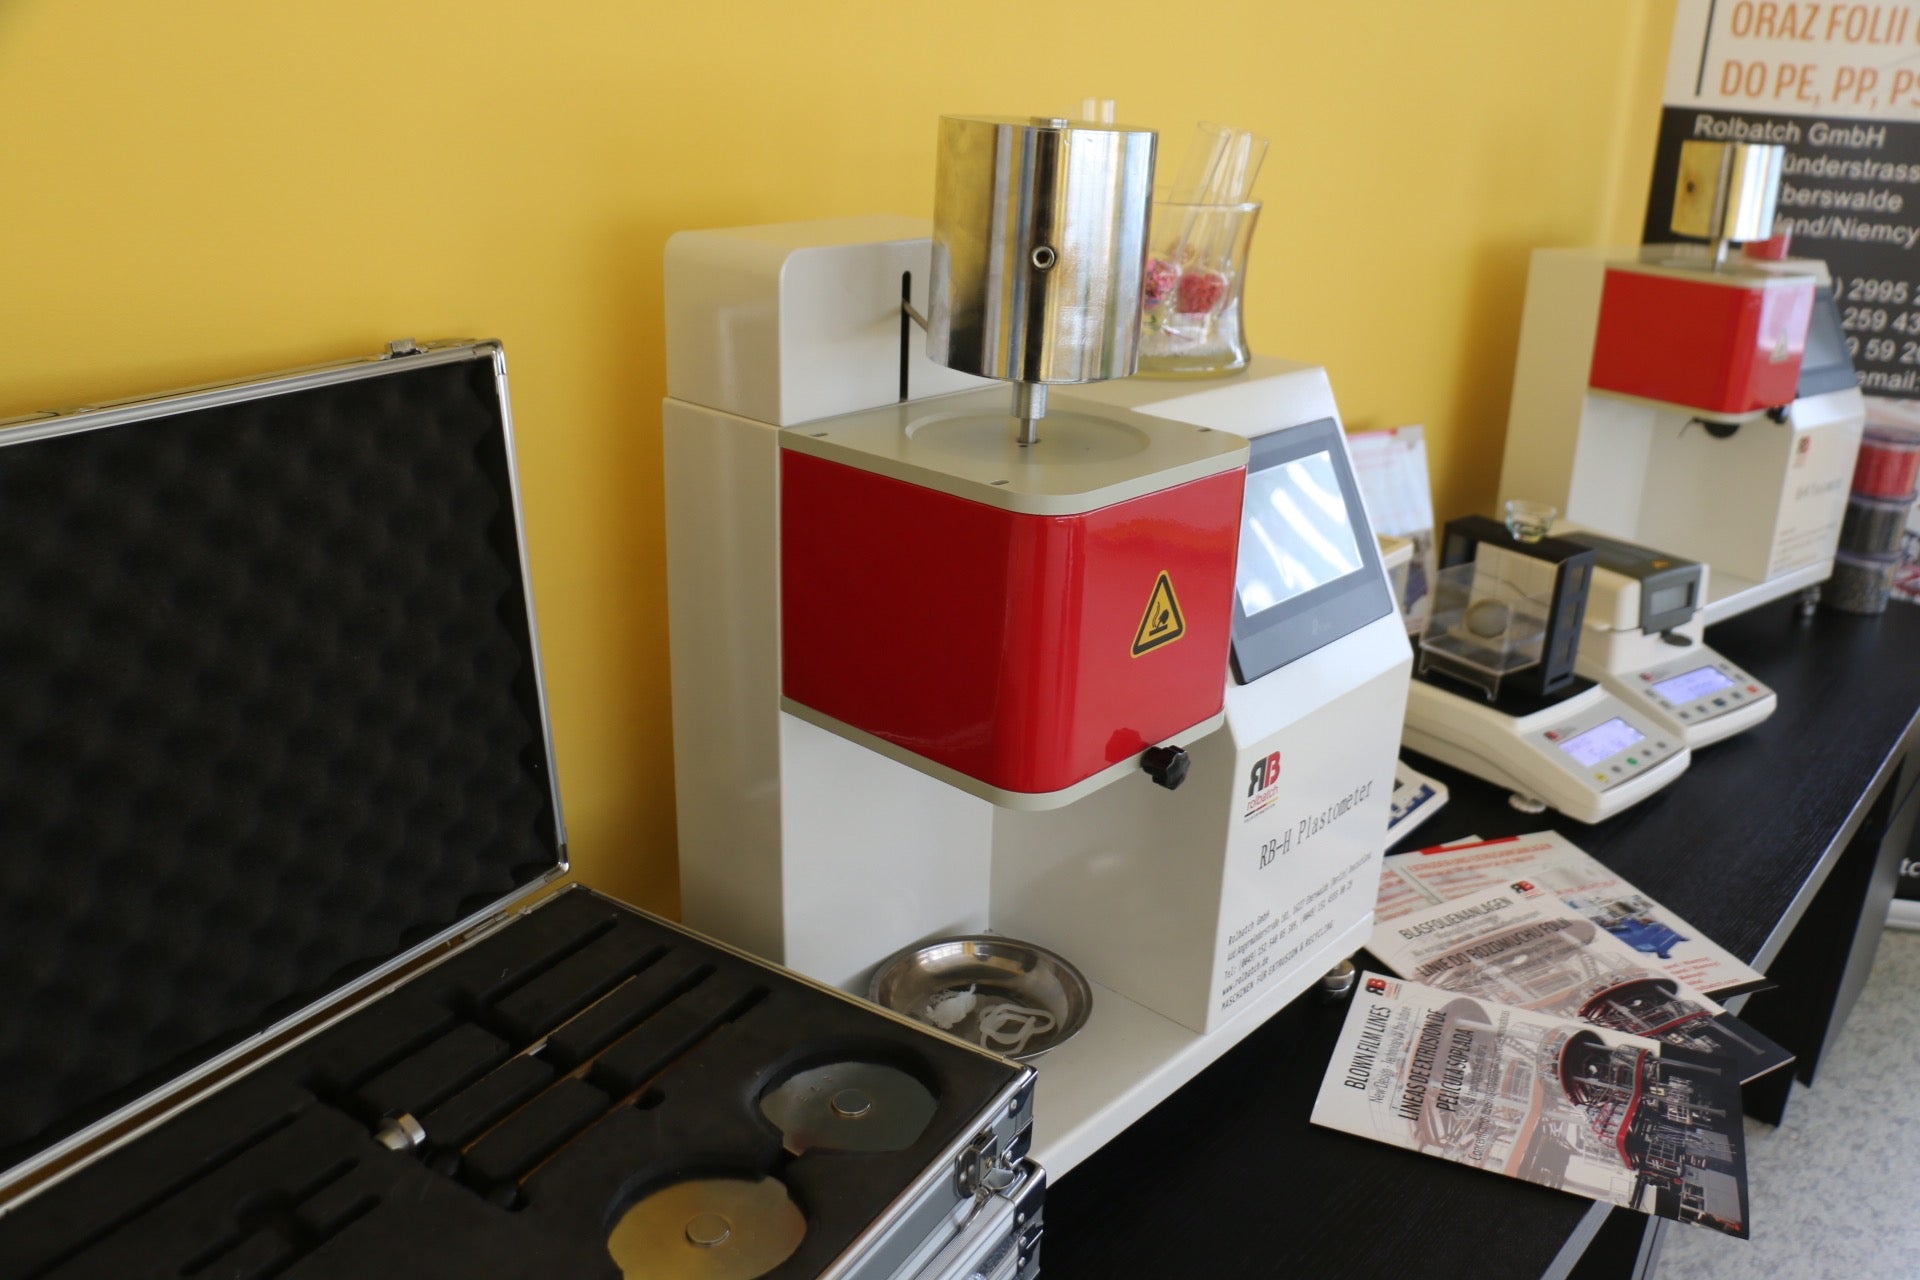
Plastômetro Rolbatch com acessórios, medidor de densidade ao fundo
A densidade dos plásticos é mais frequentemente medida pelo método de imersão segundo a ISO 1183-1, utilizando um medidor de densidade, ou seja, uma balança com kit de pesagem hidrostática. O corpo de prova é pesado no ar e num líquido de densidade conhecida, e o resultado é dado em g/cm³.
No polietileno, a densidade está ligada à cristalinidade. É o que distingue LDPE (polietileno de baixa densidade), LLDPE (polietileno linear de baixa densidade) e HDPE (polietileno de alta densidade). Isto traduz-se em rigidez do filme, comportamento de selagem e barreira ao vapor de água. As diferenças entre graus muitas vezes só aparecem na terceira casa decimal, por isso a medição tem de ser precisa e repetível.
Em granulado reciclado e compostos carregados, a densidade é um sinal rápido de que algo mudou: maior teor de carga mineral como carbonato de cálcio, contaminação com outro polímero ou presença de vazios no granulado. O valor por si só não identifica a causa, mas indica que vale a pena verificar antes que o lote chegue à tremonha.
Humidade: o parâmetro mais subestimado
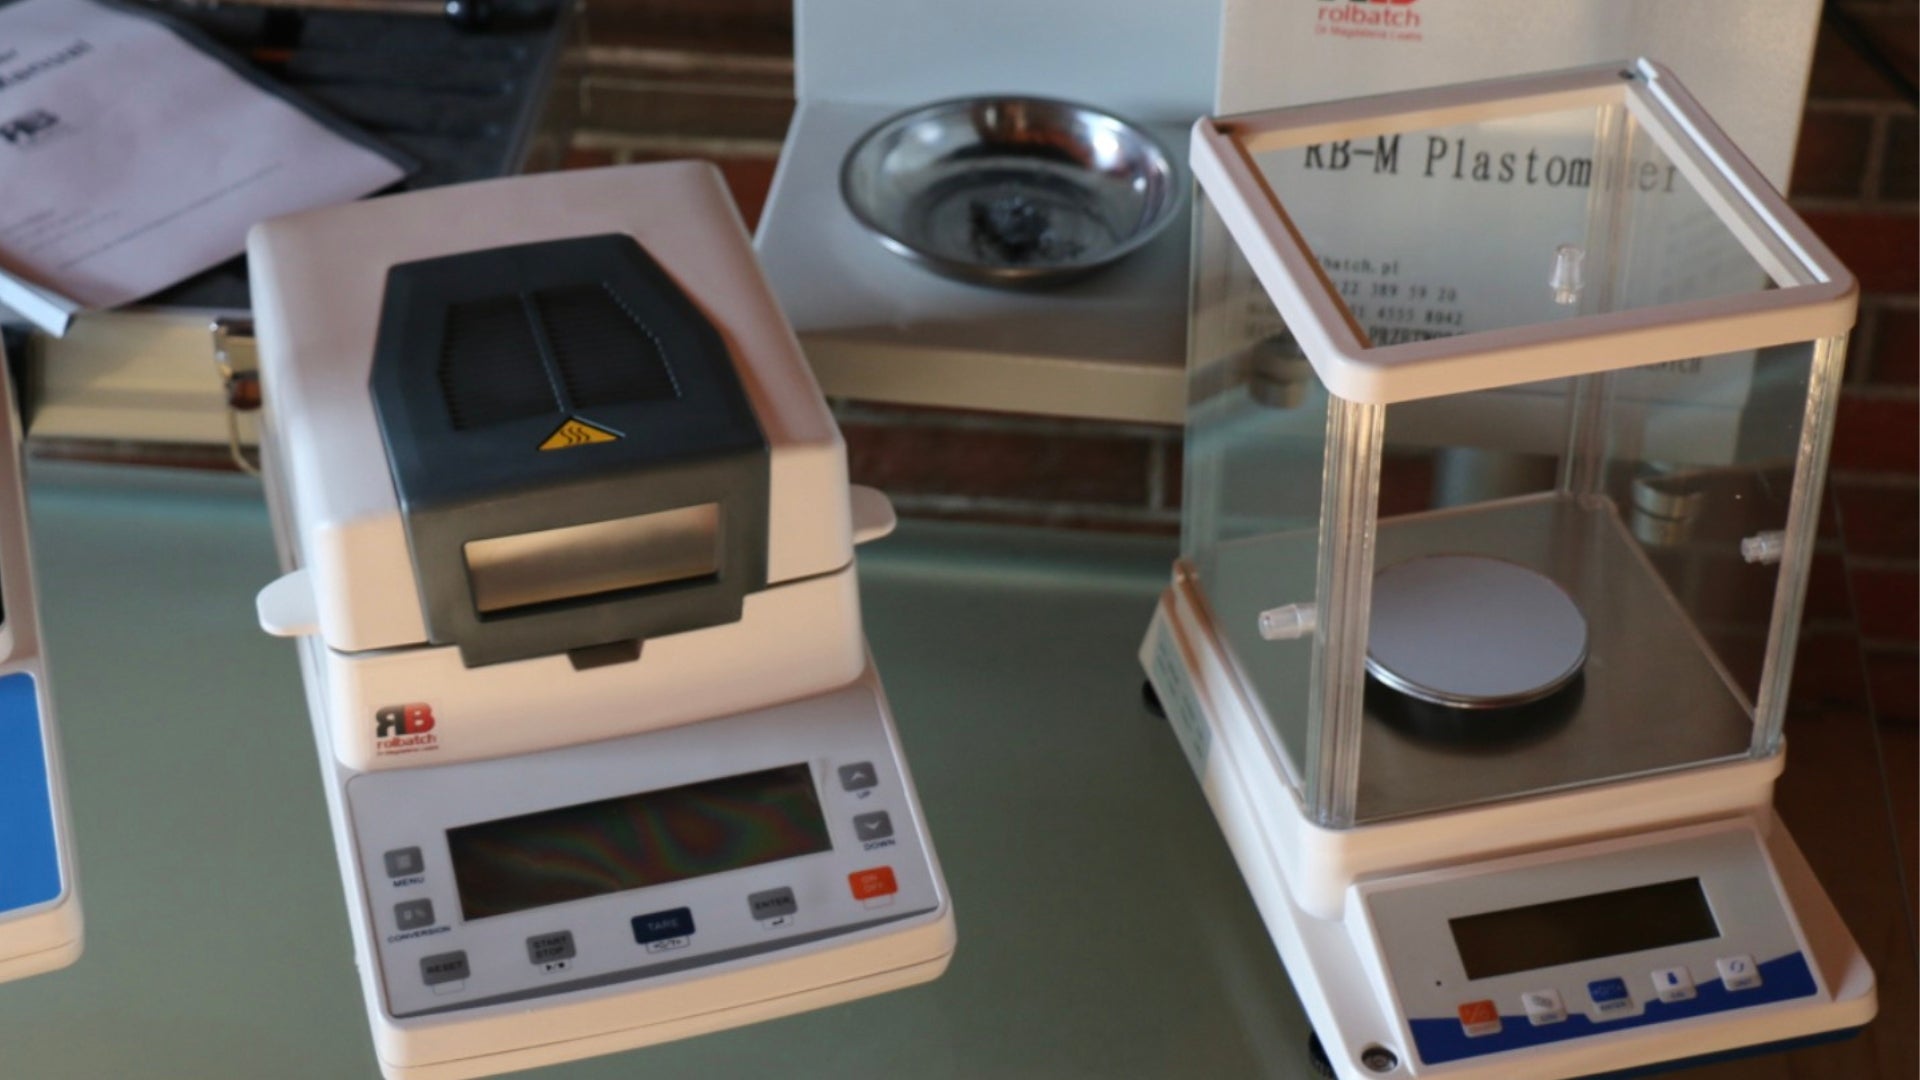
Analisador de humidade e medidor de densidade Rolbatch
A humidade nas matérias-primas é normalmente medida com um analisador de humidade, uma balança com aquecedor de halogéneo. O instrumento pesa a amostra, aquece-a e indica a perda de massa em percentagem. Esta perda inclui água e outros voláteis. Quando é necessário apenas o teor de água, utiliza-se a titulação de Karl Fischer.
A importância da humidade depende do polímero. Polímeros higroscópicos como PET, PA, PC, PMMA e ABS absorvem água do ar. No PET e PC, a água à temperatura de processamento provoca hidrólise, que quebra as cadeias poliméricas. O resultado é uma menor viscosidade do fundido e propriedades mecânicas inferiores do produto, muitas vezes não visíveis de imediato.
Os poliolefinas, PE e PP, não são higroscópicos, mas isso não significa que a humidade seja irrelevante. Pellets reciclados lavados, compostos com carga de carbonato de cálcio, masterbatches de cor, matéria-prima transferida de um armazém frio para uma sala de produção quente: em todos estes casos, a água na superfície ou no interior dos pellets pode causar bolhas, furos no filme ou vazios nas paredes dos tubos.
A humidade também afeta o resultado do plastômetro. PET ou PA húmidos hidrolisam dentro do cilindro do plastômetro, pelo que a taxa de fluidez do fundido resulta demasiado alta. Um bom procedimento laboratorial verifica, por isso, primeiro a humidade e depois a taxa de fluidez do fundido.
Filme, tubo, perfis, folha: produtos diferentes, questões diferentes
Filme soprado
Na extrusão de filme soprado, a taxa de fluidez do fundido tem influência direta no comportamento do fundido após sair da fieira. Um fundido com viscosidade demasiado baixa mantém pior uma bolha estável; um fundido com viscosidade demasiado alta aumenta a pressão do fundido e a carga do motor. A densidade indica a rigidez e selagem do filme e ajuda a controlar a proporção de LDPE, LLDPE e HDPE na mistura. A humidade em pellets reciclados e masterbatches é uma causa frequente de furos e bolhas no filme.
Tubo
Os tubos de polietileno para pressão são extrudidos a partir de graus com uma taxa de fluidez do fundido muito baixa, normalmente indicada nas fichas técnicas a 190 °C e 5 kg. As normas de produto comparam a taxa de fluidez do fundido do composto e do tubo para demonstrar que o material não se degradou durante o processamento. A densidade é uma das características básicas dos compostos para tubos e ajuda a detetar desvios na composição. A humidade provoca vazios na parede e uma superfície interna rugosa.
Perfis
Para perfis feitos de PE, PP e compósitos madeira-plástico (WPC), o plastômetro é utilizado da mesma forma que para filme e tubo. Os perfis de PVC são um caso diferente: o PVC degrada-se facilmente durante o ensaio, pelo que são utilizados outros métodos para avaliar o seu escoamento e o plastômetro tem um papel menor. Isto torna a densidade, que reflete alterações no teor de cargas, e a humidade da mistura seca e das cargas ainda mais importantes.
Folha
A folha é extrudida a partir de PP, HDPE, PS, ABS, PMMA, PC e PET, pelo que muitos graus são higroscópicos. Material insuficientemente seco provoca bolhas e estrias na superfície e, no caso do PC e PET, perda de propriedades mecânicas. A taxa de fluidez do fundido é importante tanto na extrusão de folha espessa como posteriormente na termoformagem, quando a folha aquecida tem de manter a sua forma. A densidade ajuda a controlar o teor de cargas, por exemplo talco em folha de PP.
Uma medição é um sinal, não um diagnóstico
Nenhuma destas três medições conta toda a história. Um resultado fora do intervalo esperado é um sinal para verificar as possíveis causas, não uma resposta definitiva. O verdadeiro valor reside nos resultados recolhidos regularmente: a cada entrega, a cada mudança de lote reciclado, a cada reclamação. Só assim se tornam visíveis as tendências e as discussões com fornecedores baseiam-se em dados concretos e não em impressões.
Duas coisas são facilmente negligenciadas: verificações regulares dos instrumentos e formação das pessoas que realizam os ensaios. Um plastômetro com capilar contaminado ou uma medição de densidade com bolhas de ar na amostra fornecem valores aparentemente credíveis, mas que conduzem a decisões erradas.
Plastômetros, densímetros, analisadores de humidade e cursos
Na Rolbatch fornecemos plastômetros RBH2 e RBM2, densímetros e analisadores de humidade para laboratórios em fábricas de transformação e reciclagem de plásticos. Na Academia Rolbatch (Rolbatch Academy) ministro cursos online nesta área: desde os fundamentos de humidade, densidade e taxa de fluxo de massa fundida, passando pelos ensaios de MFR e MVR até à ISO 1133 e ASTM D1238, até à operação diária de um plastômetro, densímetro e analisador de humidade no laboratório.
Como funciona a inspeção de mercadorias recebidas na sua fábrica: faz as medições internamente ou confia no certificado de análise do fornecedor?
Sobre a autora
Dra. Magdalena Laabs, Diretora-Geral da Rolbatch Engineering GmbH e fundadora da Academia Rolbatch (Rolbatch Academy). Perita da Associação de Engenheiros e Técnicos Mecânicos SIMP em duas especializações: Engenharia de Materiais (especialização 109) e Máquinas e Tecnologia de Transformação de Plásticos (especialização 215).
Fontes e ligações
- ISO 1133-1 Plásticos. Determinação da taxa de fluxo de massa fundida (MFR) e taxa de fluxo de volume fundido (MVR) de termoplásticos. Parte 1: Método padrão
- ASTM D1238 Método de Ensaio Padrão para Taxas de Fluxo de Massa de Termoplásticos por Plastômetro de Extrusão
- ISO 1183-1 Plásticos. Métodos para determinação da densidade de plásticos não celulares. Parte 1: Método de imersão, método do picnómetro de líquido e método de titulação
- Cursos da Academia Rolbatch (Rolbatch Academy) sobre ensaios de plásticos: https://www.rolbatch.eu/collections/laboratory-online-courses-lab-quality-plastics
- Equipamentos de laboratório Rolbatch: https://www.rolbatch.eu/collections/laboratory-equipment
- Plastómetros e equipamentos de laboratório: https://www.rolbatch-laabs.de
- Contacto: https://www.rolbatch.eu/pages/contact
Very interesting as useful as a reminder of the basic principles of raw materials reception.