
Trois mesures qui vous en disent plus sur une matière première que son certificat
Pourquoi le débit à l’état fondu, la densité et l’humidité sont essentiels dans la production de films, de tubes, de profilés et de plaques
Un certificat d’analyse n’a jamais extrudé un seul mètre de film. C’est la matière première qui le fait, et dans de nombreuses usines elle atteint la trémie sans aucune mesure interne.
Même nom commercial, même fournisseur, même certificat d’analyse. Pourtant, après un changement de lot, la ligne d’extrusion se comporte différemment : la bulle perd sa stabilité, l’épaisseur de la paroi du tube sort des tolérances, des cloques apparaissent à la surface de la plaque. Lorsque je supervise des démarrages de ligne dans différents pays, ce scénario se répète sans cesse. Ma première question est toujours la même : que savons-nous de ce lot grâce à nos propres mesures, et non à partir d’un document ?
Dans la plupart des usines de transformation des plastiques, la réponse repose sur trois essais de base : débit à l’état fondu, densité et humidité. Ils ne remplacent pas un laboratoire complet, mais ils permettent de vérifier rapidement si un lot de matière première correspond à la fenêtre de procédé définie.
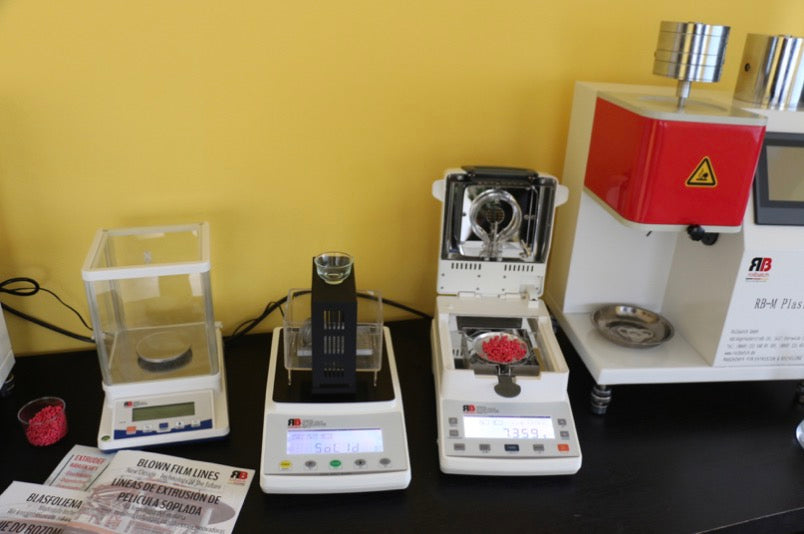
Laboratoire de contrôle qualité : densimètre, analyseur d’humidité et plastomètre Rolbatch
Débit à l’état fondu : comment le polymère se comporte à l’état fondu
Réglage des conditions d’essai sur le panneau de commande du plastomètre Rolbatch
Le débit massique à l’état fondu (MFR) est la masse de polymère en grammes qui s’écoule à travers un capillaire de dimensions normalisées en 10 minutes, à une température et sous une charge définies. Son équivalent volumique est le débit volumique à l’état fondu (MVR), exprimé en cm³ par 10 minutes. Beaucoup utilisent encore l’ancien terme indice de fluidité à chaud (MFI). L’essai est réalisé sur un extrusion plastomètre selon la norme ISO 1133-1 ou ASTM D1238.
Le résultat est un indicateur indirect de la viscosité à l’état fondu et donc du poids moléculaire du polymère. Une valeur plus faible signifie généralement une masse fondue plus visqueuse avec une résistance à la fusion plus élevée ; une valeur plus élevée indique une masse fondue qui s’écoule plus facilement. Un résultat n’a de sens qu’avec ses conditions d’essai, par exemple 190 °C et 2,16 kg pour le polyéthylène ou 230 °C et 2,16 kg pour le polypropylène. Comparer des valeurs mesurées dans des conditions différentes n’a aucun sens.
Ce que vous apporte un plastomètre en pratique :
- contrôle des marchandises entrantes : comparaison avec la fiche technique et avec les lots précédents,
- évaluation des granulés recyclés, dont les propriétés varient d'un lot à l'autre bien plus que celles d'un polymère vierge,
- un contrôle pour vérifier si le polymère s'est dégradé lors du procédé, en comparant les granulés au produit fini,
- données factuelles pour les discussions avec les fournisseurs et pour les réclamations.
Densité : composition et structure invisibles à l'œil nu
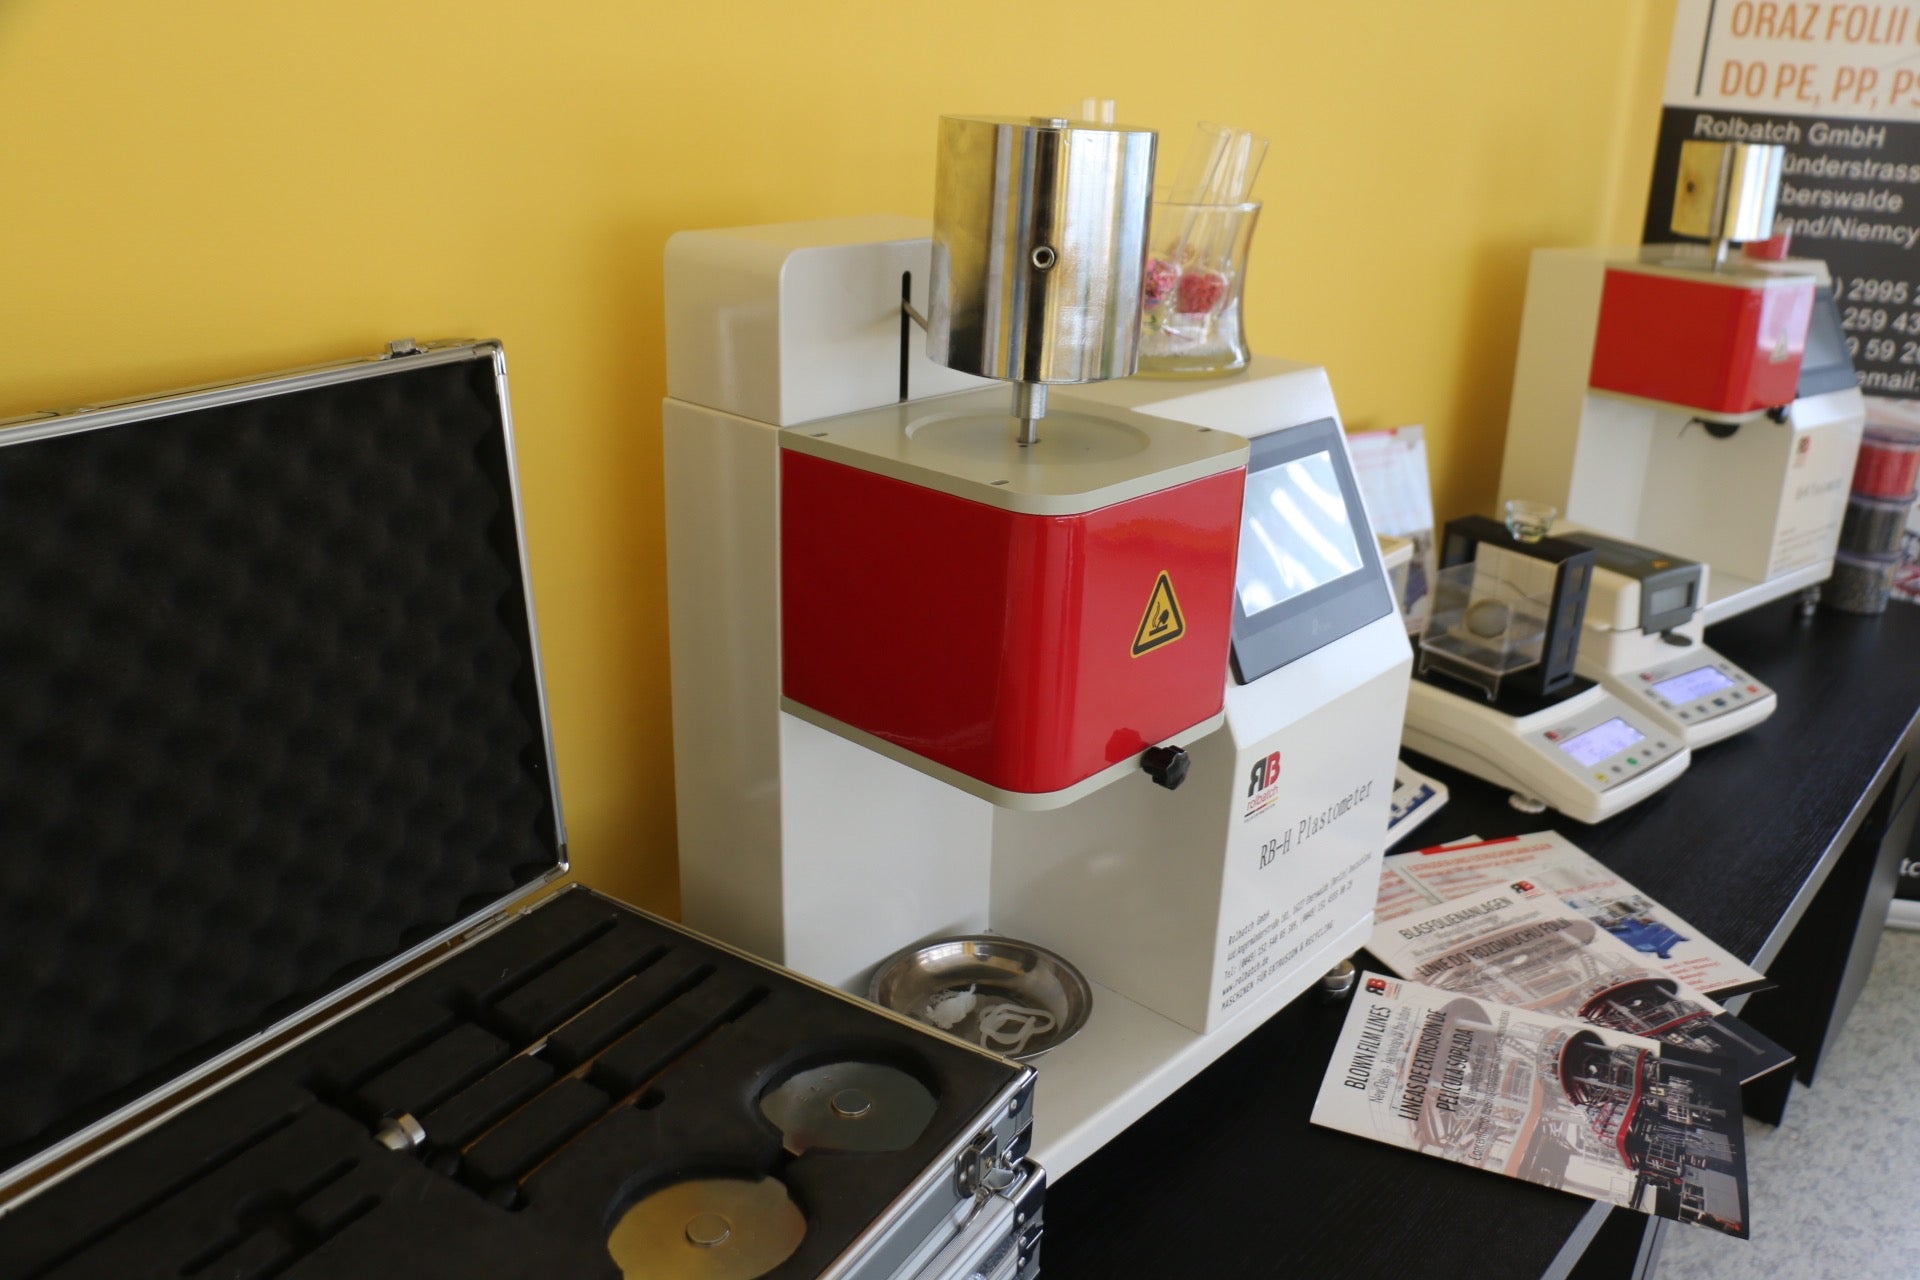
Plastomètre Rolbatch avec accessoires, densimètre à l'arrière-plan
La densité des plastiques est le plus souvent mesurée par la méthode d'immersion selon l'ISO 1183-1, à l'aide d'un densimètre, c'est-à-dire une balance équipée d'un kit de pesée hydrostatique. L'échantillon est pesé dans l'air puis dans un liquide de densité connue, et le résultat est exprimé en g/cm³.
Dans le polyéthylène, la densité est liée à la cristallinité. C'est ce qui distingue le LDPE (polyéthylène basse densité), le LLDPE (polyéthylène linéaire basse densité) et le HDPE (polyéthylène haute densité). Cela se traduit par la rigidité du film, le comportement au soudage et la barrière à la vapeur d'eau. Les différences entre les grades apparaissent souvent seulement au troisième chiffre après la virgule, d'où la nécessité d'une mesure précise et reproductible.
Dans les granulés recyclés et les compounds chargés, la densité est un indicateur rapide qu'une modification est intervenue : une proportion plus élevée de charge minérale telle que le carbonate de calcium, une contamination par un autre polymère ou la présence de vides dans les granulés. La valeur seule n'identifie pas la cause, mais elle indique qu'il est pertinent de vérifier avant que le lot n'atteigne la trémie.
Humidité : le paramètre le plus sous-estimé
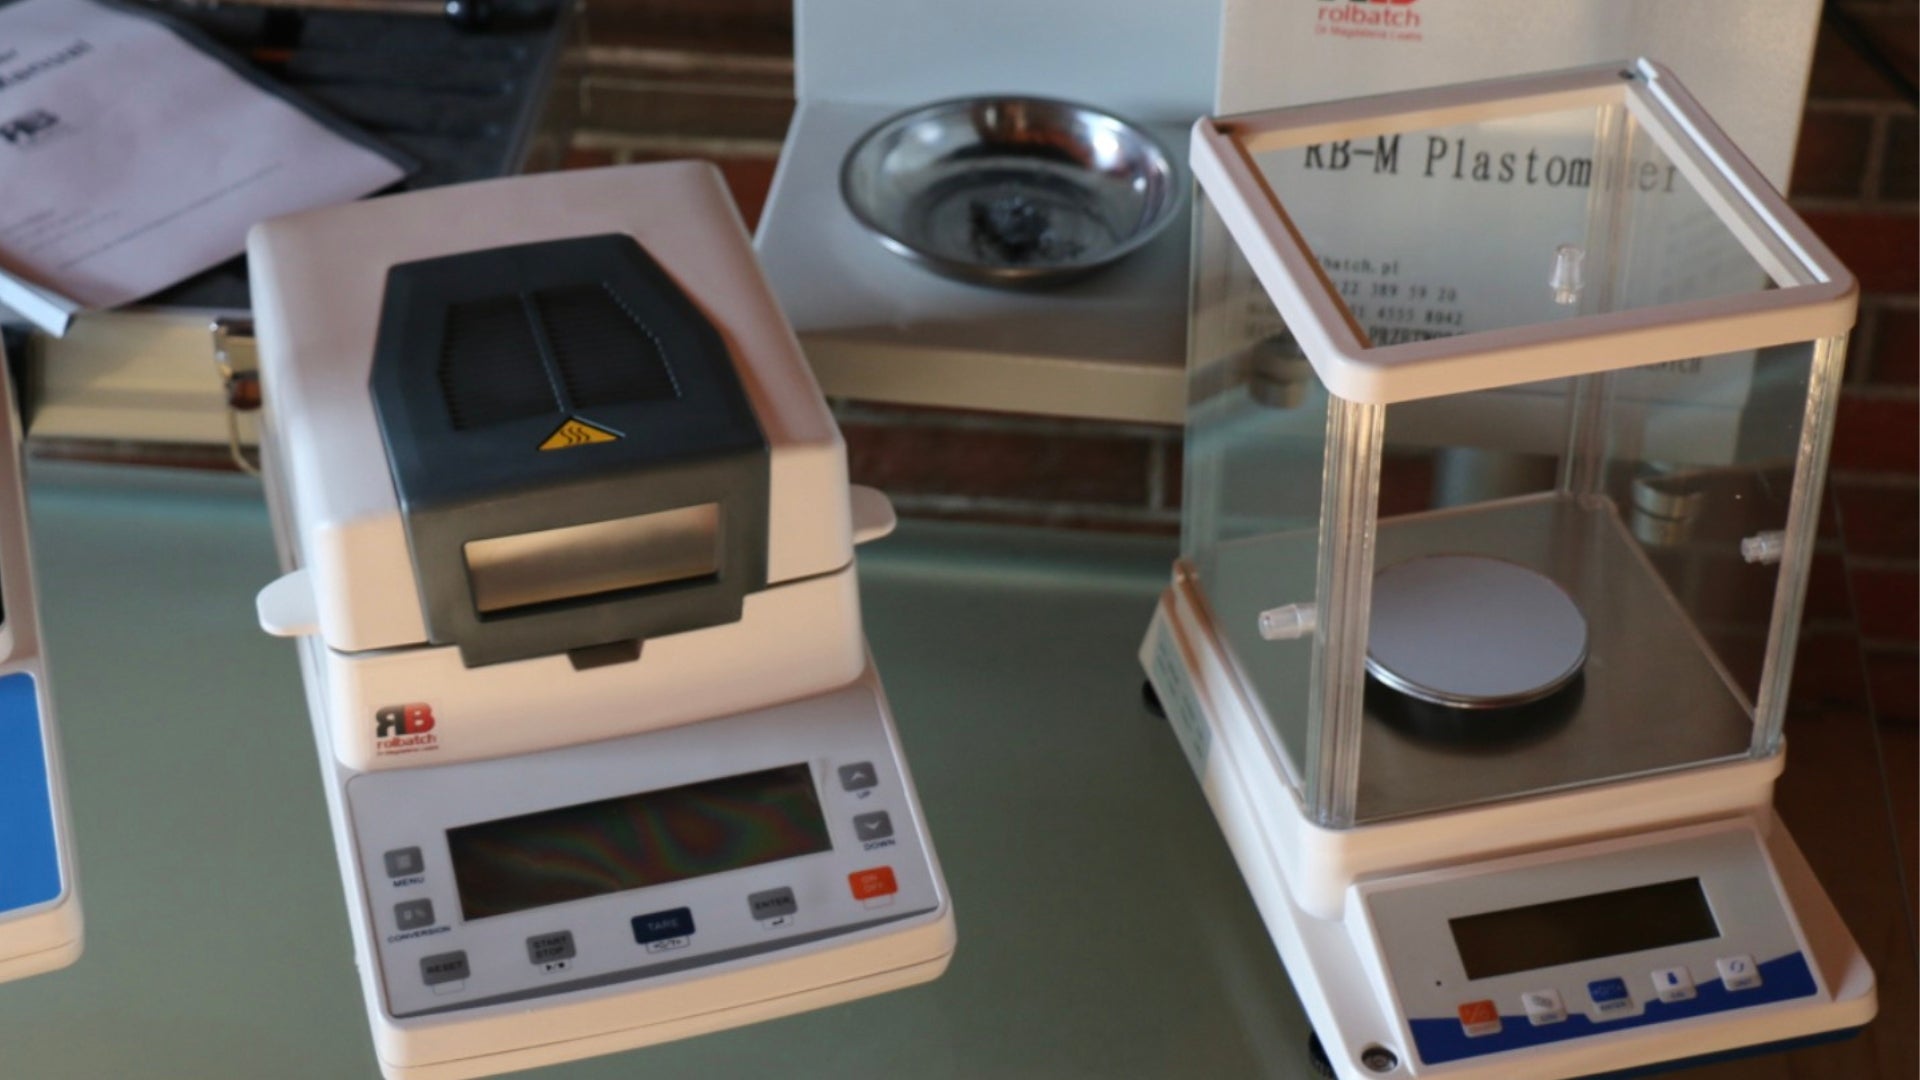
Analyseur d'humidité Rolbatch et densimètre
L'humidité dans les matières premières est généralement mesurée à l'aide d'un analyseur d'humidité, une balance équipée d'un chauffage à halogène. L'appareil pèse l'échantillon, le chauffe et indique la perte de masse en pourcentage. Cette perte comprend l'eau et d'autres substances volatiles. Lorsque seule la teneur en eau est requise, on utilise la titration Karl Fischer.
L'importance de l'humidité dépend du polymère. Les polymères hygroscopiques tels que le PET, le PA, le PC, le PMMA et l'ABS absorbent l'eau de l'air. Dans le PET et le PC, l'eau à la température de transformation provoque une hydrolyse, qui casse les chaînes polymériques. Il en résulte une viscosité du polymère fondu plus faible et des propriétés mécaniques du produit dégradées, souvent non visibles immédiatement.
Les polyoléfines, PE et PP, ne sont pas hygroscopiques, mais cela ne signifie pas que l’humidité est sans importance. Granulés recyclés lavés, compounds chargés au carbonate de calcium, masterbatches colorants, matière première déplacée d’un entrepôt froid vers un atelier de production chaud : dans chaque cas, l’eau présente à la surface ou à l’intérieur des granulés peut provoquer des bulles, des trous dans le film ou des vides dans les parois des tubes.
L’humidité influence également le résultat du plastomètre. Le PET ou le PA humide s’hydrolyse dans le cylindre du plastomètre, ce qui donne un indice de fluidité à chaud trop élevé. Une bonne procédure de laboratoire vérifie donc d’abord l’humidité, puis l’indice de fluidité à chaud.
Film, tube, profilés, feuille : produits différents, problématiques différentes
Extrusion de film soufflé
En extrusion de film soufflé, l’indice de fluidité à chaud influence directement le comportement de la masse fondue à la sortie de la filière. Une masse fondue à viscosité trop faible maintient moins bien une bulle stable ; une viscosité trop élevée augmente la pression de la masse fondue et la charge du moteur. La densité renseigne sur la rigidité et la soudabilité du film et permet de contrôler le ratio LDPE, LLDPE et HDPE dans le mélange. L’humidité dans les granulés recyclés et les masterbatches est une cause fréquente de trous et de bulles dans le film.
Tube
Les tubes sous pression en polyéthylène sont extrudés à partir de grades ayant un indice de fluidité à chaud très faible, généralement indiqué sur les fiches techniques à 190 °C et 5 kg. Les normes de produit comparent l’indice de fluidité du composé et celui du tube pour démontrer que le matériau n’a pas été dégradé lors de la transformation. La densité est l’une des caractéristiques de base des compounds pour tubes et permet de détecter les écarts de composition. L’humidité provoque des vides dans la paroi et une surface interne rugueuse.
Profilés
Pour les profilés en PE, PP et composites bois-plastique (WPC), le plastomètre est utilisé de la même manière que pour l’extrusion de film et de tube. Les profilés en PVC constituent un cas à part : le PVC se dégrade facilement pendant l’essai, d’où l’utilisation d’autres méthodes pour évaluer sa fluidité et un rôle moindre pour le plastomètre. Cela rend la densité, qui reflète les variations de la teneur en charges, ainsi que l’humidité du mélange sec et des charges, d’autant plus importantes.
Feuille
La feuille est extrudée à partir de PP, HDPE, PS, ABS, PMMA, PC et PET, de sorte que de nombreux grades sont hygroscopiques. Un matériau insuffisamment séché provoque des bulles et des stries en surface et, dans le cas du PC et du PET, une perte des propriétés mécaniques. L’indice de fluidité à chaud est important tant pour l’extrusion de feuilles épaisses que pour le thermoformage ultérieur, lorsque la feuille chauffée doit conserver sa forme. La densité permet de contrôler la teneur en charges, par exemple le talc dans les feuilles de PP.
Une mesure est un signal, pas un diagnostic
Aucune de ces trois mesures ne donne une vision complète. Un résultat en dehors de la plage attendue est un signal pour vérifier les causes possibles, pas une réponse définitive. La véritable valeur réside dans les résultats collectés régulièrement : à chaque livraison, à chaque changement de lot recyclé, à chaque réclamation. Ce n'est qu'alors que les tendances deviennent visibles et que les discussions avec les fournisseurs se basent sur des chiffres et non sur des impressions.
Deux éléments sont facilement négligés : le contrôle régulier des instruments et la formation des personnes qui réalisent les essais. Un plastomètre avec un capillaire contaminé ou une mesure de densité avec des bulles d'air sur l'échantillon donne des résultats qui semblent crédibles mais conduisent à de mauvaises décisions.
Plastomètres, densimètres, analyseurs d'humidité et formations
Chez Rolbatch, nous fournissons des plastomètres RBH2 et RBM2, des densimètres et des analyseurs d'humidité pour les laboratoires des usines de transformation et de recyclage des plastiques. À l'Académie Rolbatch (Rolbatch Academy), j'anime des cours en ligne dans ce domaine : des bases de l'humidité, de la densité et du débit massique de fusion, en passant par les essais MFR et MVR jusqu'à l'ISO 1133 et l'ASTM D1238, jusqu'à l'utilisation quotidienne d'un plastomètre, d'un densimètre et d'un analyseur d'humidité au laboratoire.
Comment fonctionne le contrôle des marchandises entrantes dans votre usine : effectuez-vous les mesures vous-mêmes ou vous fiez-vous au certificat d'analyse du fournisseur ?
À propos de l'auteur
Dr Magdalena Laabs, Directrice Générale de Rolbatch Engineering GmbH et fondatrice de l'Académie Rolbatch (Rolbatch Academy). Experte de l'Association des Ingénieurs et Techniciens Mécaniciens SIMP dans deux spécialisations : Ingénierie des matériaux (spécialisation 109) et Machines et technologies de transformation des plastiques (spécialisation 215).
Sources et liens
- ISO 1133-1 Plastiques. Détermination de l'indice de fluidité en masse (MFR) et de l'indice de fluidité en volume (MVR) des thermoplastiques. Partie 1 : méthode standard
- ASTM D1238 Méthode d'essai standard pour les indices de fluidité à chaud des thermoplastiques par plastomètre d'extrusion
- ISO 1183-1 Plastiques. Méthodes de détermination de la densité des plastiques non cellulaires. Partie 1 : méthode d'immersion, méthode du pycnomètre à liquide et méthode de titration
- Cours de l'Académie Rolbatch (Rolbatch Academy) sur les essais des plastiques : https://www.rolbatch.eu/collections/laboratory-online-courses-lab-quality-plastics
- Équipements de laboratoire Rolbatch : https://www.rolbatch.eu/collections/laboratory-equipment
- Plastomètres et équipements de laboratoire : https://www.rolbatch-laabs.de
- Contact : https://www.rolbatch.eu/pages/contact
Very interesting as useful as a reminder of the basic principles of raw materials reception.