
Bir hammaddenin sertifikasından daha fazlasını anlatan üç ölçüm
Film, boru, profil ve levha üretiminde eriyik akış hızı, yoğunluk ve nem neden önemlidir?
Bir analiz sertifikası, tek bir metre film bile ekstrüde etmemiştir. Bunu yapan hammaddedir ve birçok tesiste hammadde, tek bir dahili ölçüm yapılmadan doğrudan hunilere ulaşır.
Aynı ticari isim, aynı tedarikçi, aynı analiz sertifikası. Ancak parti değişikliğinden sonra ekstrüzyon hattı farklı davranıyor: balon stabilitesini kaybediyor, boru duvar kalınlığı tolerans dışına çıkıyor, levha yüzeyinde kabarcıklar oluşuyor. Farklı ülkelerde hat devreye alımlarını denetlediğimde bu senaryo sürekli karşıma çıkıyor. Sorduğum ilk soru her zaman aynı: Bu parti hakkında kendi ölçümümüzden, bir belgeden değil, ne biliyoruz?
Çoğu plastik işleme tesisinde cevap üç temel teste dayanır: eriyik akış hızı, yoğunluk ve nem. Bunlar tam teşekküllü bir laboratuvarın yerini almaz, ancak bir hammadde partisinin sürecin ayarlandığı pencereye uyup uymadığını hızlıca gösterir.
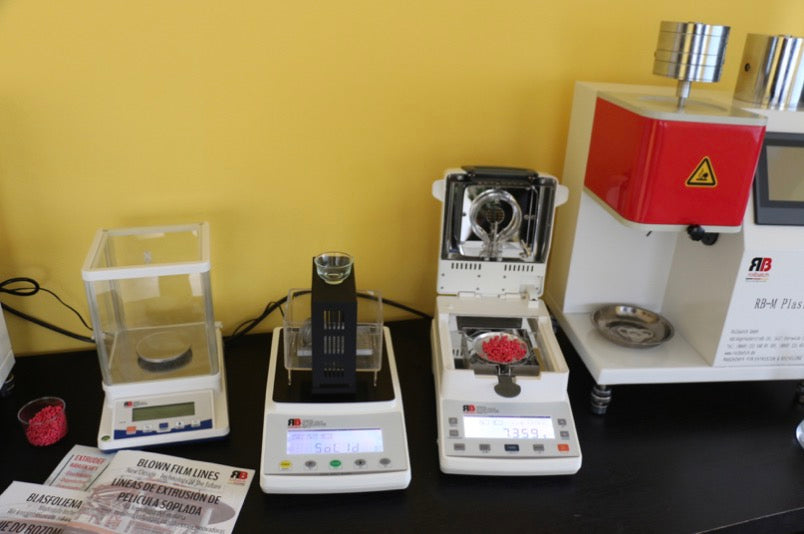
Kalite kontrol laboratuvarı: yoğunluk ölçer, nem analizörü ve Rolbatch plastometre
Eriyik akış hızı: polimerin eriyik halindeki davranışı
Rolbatch plastometre kontrol panelinde test koşullarının ayarlanması
Eriyik kütle akış hızı (MFR), standartlaştırılmış boyutlarda bir kapillerden, tanımlı bir sıcaklıkta ve tanımlı bir yük altında 10 dakikada geçen polimerin gram cinsinden kütlesidir. Bunun hacimsel karşılığı, 10 dakikada cm³ cinsinden ifade edilen eriyik hacim akış hızıdır (MVR). Birçok kişi hâlâ eski terim olan eriyik akış indeksi (MFI) ifadesini kullanmaktadır. Test, ISO 1133-1 veya ASTM D1238'e göre bir ekstrüzyon plastometresinde gerçekleştirilir.
Sonuç, eriyik viskozitesinin ve dolayısıyla polimerin moleküler ağırlığının dolaylı bir göstergesidir. Daha düşük bir değer genellikle daha viskoz, daha yüksek eriyik mukavemetine sahip bir eriyik anlamına gelir; daha yüksek bir değer ise daha kolay akan bir eriyik anlamına gelir. Bir sonucun anlamlı olabilmesi için test koşullarıyla birlikte değerlendirilmesi gerekir; örneğin polietilen için 190 °C ve 2,16 kg veya polipropilen için 230 °C ve 2,16 kg. Farklı koşullarda ölçülen değerlerin karşılaştırılması anlam ifade etmez.
Bir plastometre size pratikte ne sağlar:
- gelen malzeme kontrolü: teknik veri sayfası ve önceki partilerle karşılaştırma,
- özellikleri saf polimere göre partiden partiye çok daha fazla değişen geri dönüştürülmüş granüllerin değerlendirilmesi,
- granüller ile nihai ürün karşılaştırılarak polimerin süreçte bozunup bozunmadığının kontrolü,
- tedarikçilerle görüşmeler ve şikayetler için nesnel veriler.
Yoğunluk: göremediğiniz bileşim ve yapı
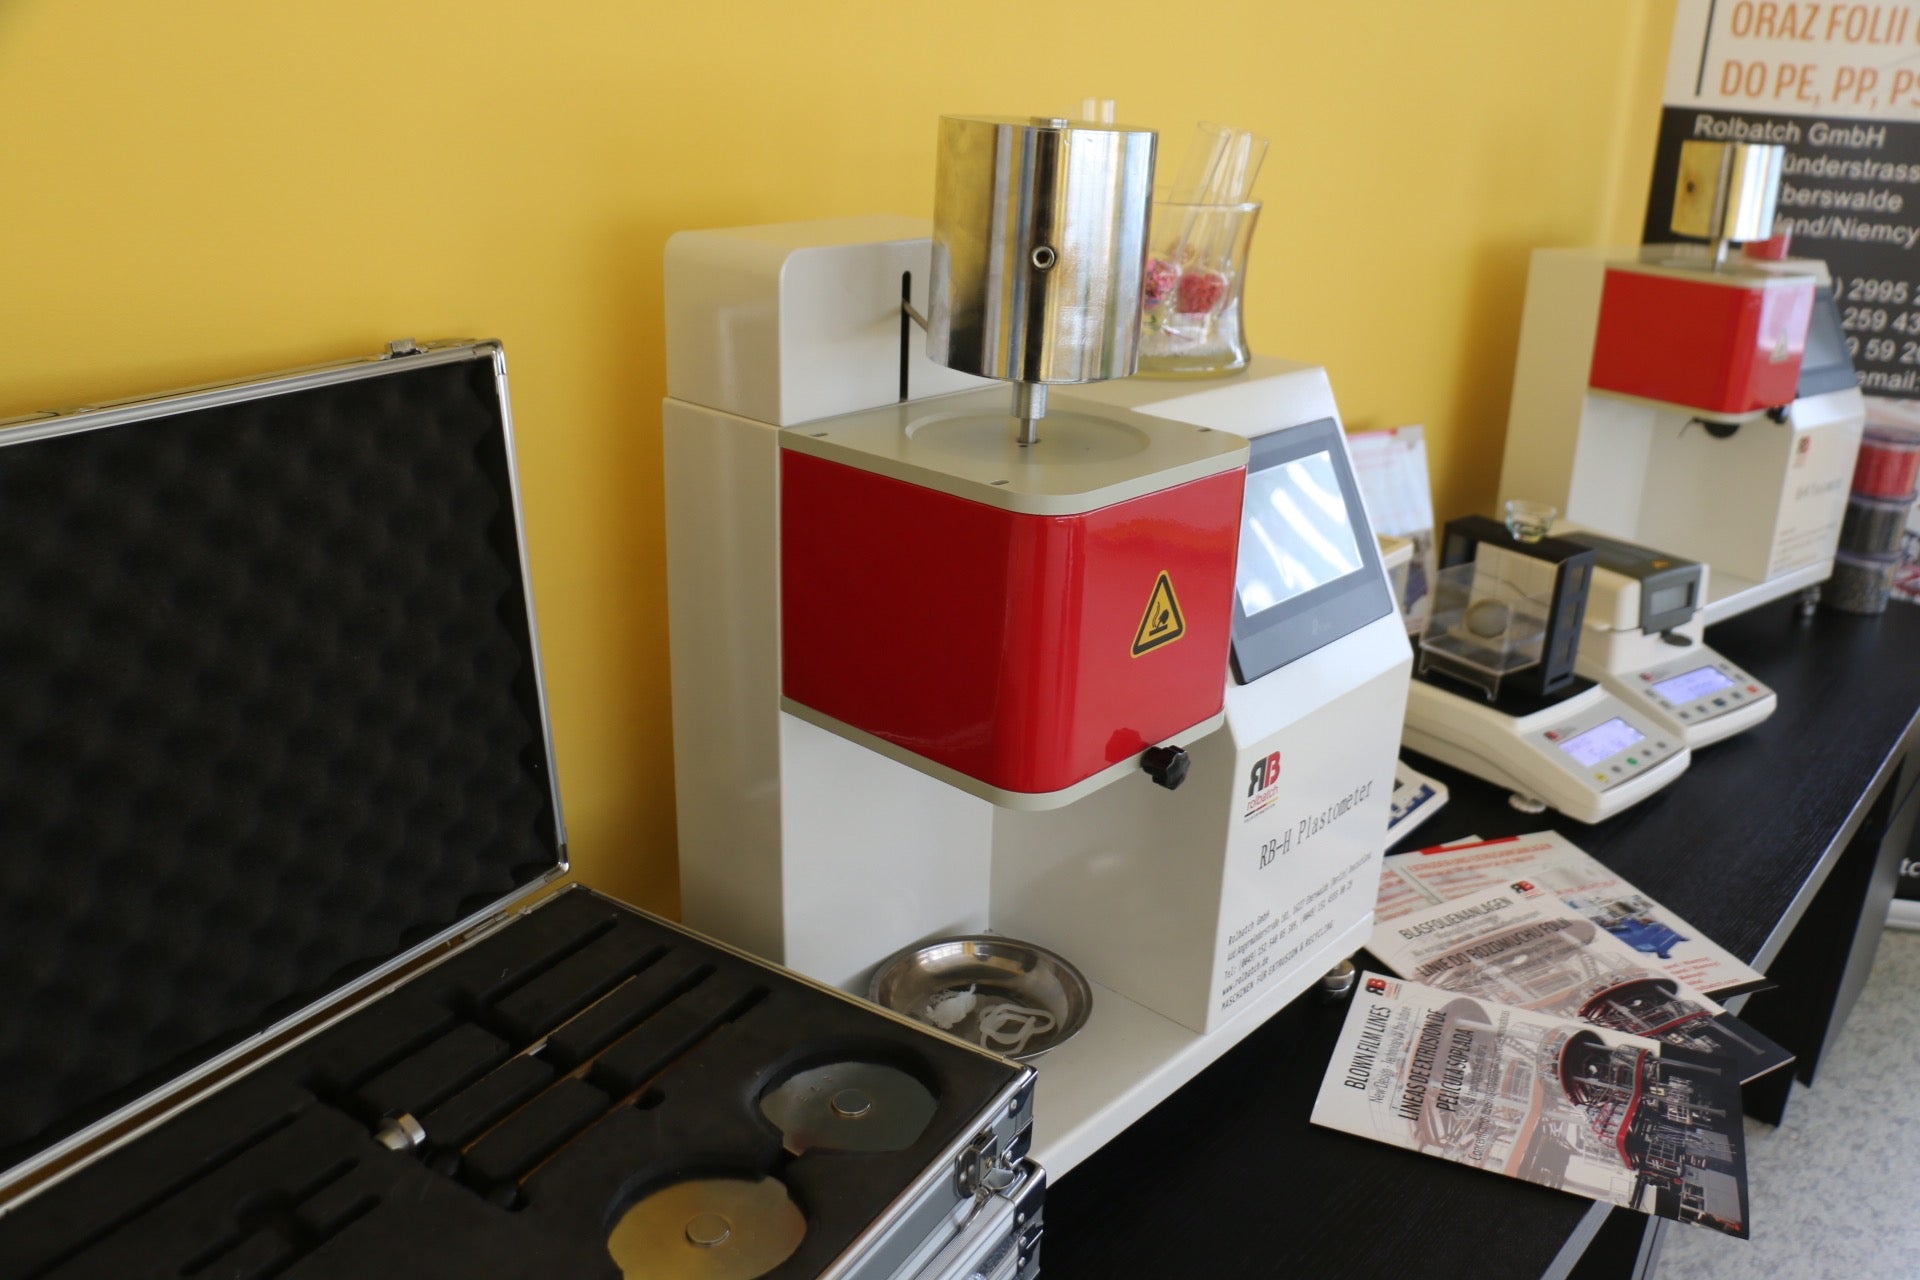
Rolbatch plastometre ve aksesuarları, arka planda yoğunluk ölçer
Plastiklerin yoğunluğu en sık ISO 1183-1 standardına göre daldırma yöntemiyle, yani hidrostatik tartım kiti olan bir yoğunluk ölçer ile ölçülür. Numune havada ve bilinen yoğunluktaki bir sıvıda tartılır ve sonuç g/cm³ cinsinden verilir.
Polietilende yoğunluk kristallilikle bağlantılıdır. LDPE (düşük yoğunluklu polietilen), LLDPE (lineer düşük yoğunluklu polietilen) ve HDPE'yi (yüksek yoğunluklu polietilen) ayıran budur. Bu, film sertliğine, sızdırmazlık davranışına ve su buharı bariyerine yansır. Kaliteler arasındaki farklar genellikle yalnızca üçüncü ondalık basamakta ortaya çıkar, bu nedenle ölçümün doğru ve tekrarlanabilir olması gerekir.
Geri dönüştürülmüş granüllerde ve dolgulu bileşiklerde, yoğunluk bir şeylerin değiştiğine dair hızlı bir sinyaldir: kalsiyum karbonat gibi mineral dolgu oranının artması, başka bir polimerle kontaminasyon veya granüllerde boşluklar. Tek başına bu değer nedeni belirlemez, ancak partinin hazneye ulaşmasından önce kontrol etmeye değer olduğunu gösterir.
Nem: en hafife alınan parametre
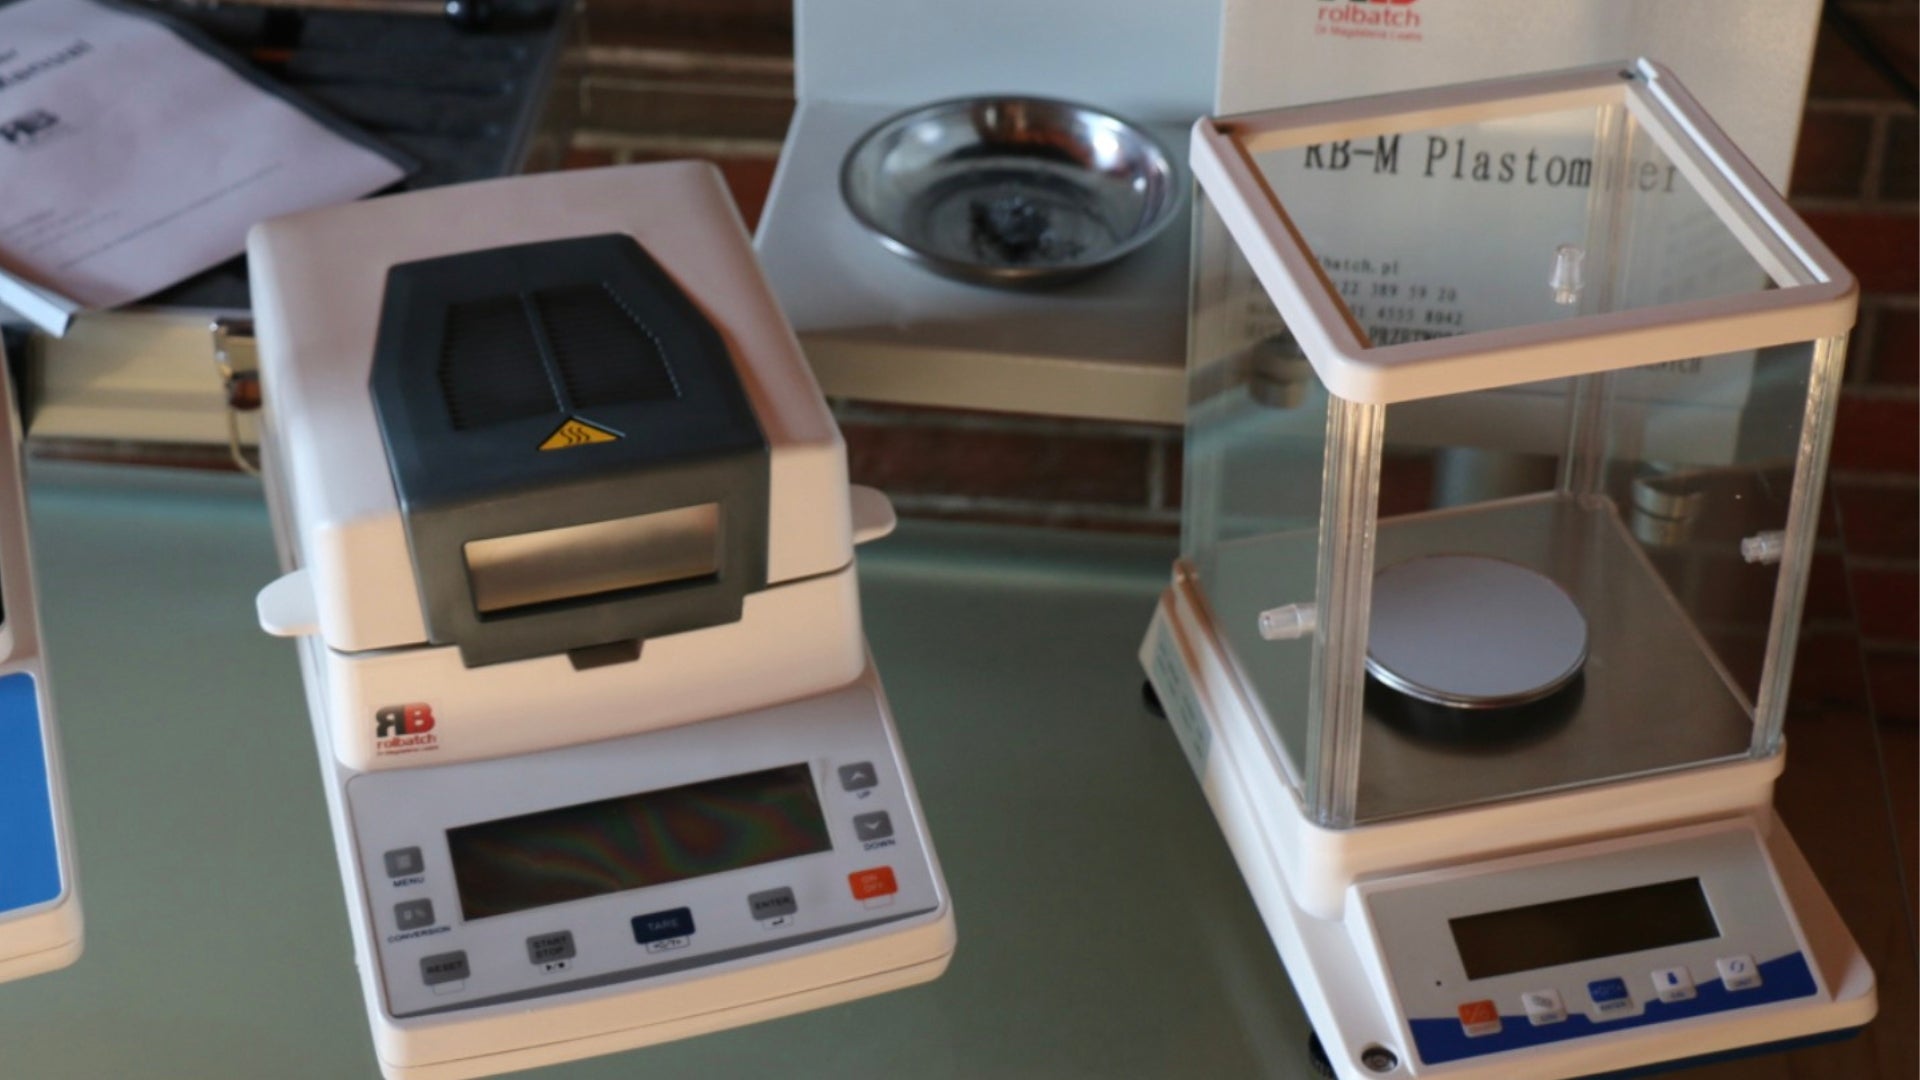
Rolbatch nem analizörü ve yoğunluk ölçer
Hammadde içindeki nem genellikle bir nem analizörüyle ölçülür; bu, halojen ısıtıcılı bir terazidir. Cihaz numuneyi tartar, ısıtır ve kütle kaybını yüzde olarak raporlar. Bu kayıp suyu ve diğer uçucu maddeleri içerir. Sadece su içeriği gerektiğinde Karl Fischer titrasyonu kullanılır.
Nem oranının ne kadar önemli olduğu polimere bağlıdır. PET, PA, PC, PMMA ve ABS gibi higroskopik polimerler havadan su emer. PET ve PC'de, işleme sıcaklığında su hidrolize neden olur ve polimer zincirlerini kırar. Sonuç olarak eriyik viskozitesi düşer ve ürünün mekanik özellikleri bozulur; bu genellikle hemen fark edilmez.
Poliolefinler, PE ve PP, higroskopik değildir; ancak bu, nemin önemsiz olduğu anlamına gelmez. Yıkanmış geri dönüştürülmüş granüller, kalsiyum karbonat dolgulu bileşikler, renk masterbatchleri, hammaddenin soğuk bir depodan sıcak bir üretim alanına taşınması: her durumda, granüllerin yüzeyinde veya içinde bulunan su, filmde kabarcıklar, delikler veya boru duvarlarında boşluklara neden olabilir.
Nem, plastometre sonucunu da etkiler. Islak PET veya PA, plastometre namlusunda hidrolize olur, bu nedenle erime akış hızı olduğundan yüksek çıkar. Bu nedenle iyi bir laboratuvar prosedürü önce nemi, sonra erime akış hızını kontrol eder.
Film, boru, profil, levha: farklı ürünler, farklı sorular
Film ekstrüzyonu
Film ekstrüzyonunda, erime akış hızı, eriyik kalıptan çıktıktan sonra nasıl davrandığını doğrudan etkiler. Çok düşük viskoziteli bir eriyik, stabil bir balonu daha az iyi tutar; çok yüksek viskoziteli bir eriyik ise eriyik basıncını ve tahrik yükünü artırır. Yoğunluk, filmin sertliği ve sızdırmazlığı hakkında bilgi verir ve karışımdaki LDPE, LLDPE ve HDPE oranının kontrolüne yardımcı olur. Geri dönüştürülmüş granüllerde ve masterbatchlerdeki nem, filmde delik ve kabarcıkların sık görülen nedenidir.
Boru
Polietilen basınç boruları, çok düşük erime akış hızına sahip tiplerden ekstrüde edilir; bu değer genellikle veri sayfalarında 190 °C ve 5 kg'da belirtilir. Ürün standartları, bileşiğin ve borunun erime akış hızını karşılaştırarak malzemenin işleme sırasında bozunmadığını gösterir. Yoğunluk, boru bileşiklerinin temel özelliklerinden biridir ve bileşimdeki sapmaları tespit etmeye yardımcı olur. Nem, boru duvarında boşluklara ve iç yüzeyde pürüzlülüğe yol açar.
Profiller
PE, PP ve ahşap-plastik kompozitlerden (WPC) yapılan profillerde, plastometre film ve boruda olduğu gibi kullanılır. PVC profiller ise farklıdır: PVC test sırasında kolayca bozunur, bu nedenle akışını değerlendirmek için başka yöntemler kullanılır ve plastometrenin rolü daha küçüktür. Bu nedenle, dolgu maddesi içeriğindeki değişiklikleri yansıtan yoğunluk ile kuru karışımın ve dolgu maddelerinin nemi daha da önemli hale gelir.
Levha
Levha, PP, HDPE, PS, ABS, PMMA, PC ve PET'ten ekstrüde edilir; bu nedenle birçok tip higroskopiktir. Yetersiz kurutulmuş malzeme, yüzeyde kabarcıklar ve çizgiler oluşturur ve PC ile PET'te mekanik özelliklerin kaybına yol açar. Erime akış hızı, hem kalın levha ekstrüzyonunda hem de daha sonra termoform sırasında, ısıtılmış levhanın şeklini koruması gerektiğinde önemlidir. Yoğunluk, örneğin PP levhada talk gibi dolgu maddesi içeriğinin kontrolüne yardımcı olur.
Bir ölçüm bir sinyaldir, teşhis değildir
Bu üç ölçümden hiçbiri tek başına tüm resmi vermez. Beklenen aralığın dışında bir sonuç, olası nedenleri kontrol etmek için bir sinyaldir, nihai bir cevap değildir. Asıl değer, düzenli olarak toplanan sonuçlarda yatar: her teslimatta, her geri dönüştürülmüş parti değişiminde, her şikayette. Ancak o zaman eğilimler görünür hale gelir ve tedarikçiyle yapılan görüşmeler izlenimlere değil, rakamlara dayanır.
İki şey kolayca gözden kaçırılır: cihazların düzenli kontrolü ve testleri gerçekleştiren kişilerin eğitimi. Kirli bir kapiller ile çalışan bir plastometre veya numune üzerinde hava kabarcıklarıyla yapılan bir yoğunluk ölçümü, güvenilir görünen ancak yanlış kararlar alınmasına yol açan sonuçlar verir.
Plastometreler, yoğunluk ölçerler, nem analizörleri ve kurslar
Rolbatch olarak, plastik işleme ve geri dönüşüm tesislerindeki laboratuvarlar için RBH2 ve RBM2 plastometreler, yoğunluk ölçerler ve nem analizörleri tedarik ediyoruz. Rolbatch Akademisi (Rolbatch Academy)'nde bu alanda çevrim içi kurslar düzenliyorum: nem, yoğunluk ve eriyik akış hızı temellerinden başlayarak, MFR ve MVR testlerinden ISO 1133 ve ASTM D1238'e, laboratuvarda plastometre, yoğunluk ölçer ve nem analizörünün günlük kullanımına kadar.
Tesisinizde gelen malzeme kontrolü nasıl işliyor: Ölçümleri kendiniz mi yapıyorsunuz, yoksa tedarikçinin analiz sertifikasına mı güveniyorsunuz?
Yazar hakkında
Dr Magdalena Laabs, Rolbatch Engineering GmbH Genel Müdürü ve Rolbatch Akademisi (Rolbatch Academy) kurucusu. Makine Mühendisleri ve Teknisyenleri Derneği SIMP'nin iki uzmanlık alanında uzmanı: Malzeme Mühendisliği (uzmanlık 109) ve Plastik İşleme Makineleri ve Teknolojisi (uzmanlık 215).
Kaynaklar ve bağlantılar
- ISO 1133-1 Plastikler. Termoplastiklerin eriyik kütle-akış hızı (MFR) ve eriyik hacim-akış hızı (MVR) tayini. Bölüm 1: Standart yöntem
- ASTM D1238 Termoplastiklerin Ekstrüzyon Plastometresi ile Erime Akış Hızlarının Standart Test Yöntemi
- ISO 1183-1 Plastikler. Hücresiz plastiklerin yoğunluğunun belirlenmesi yöntemleri. Bölüm 1: Daldırma yöntemi, sıvı piknometre yöntemi ve titrasyon yöntemi
- Rolbatch Akademisi (Rolbatch Academy) plastik testleri kursları: https://www.rolbatch.eu/collections/laboratory-online-courses-lab-quality-plastics
- Rolbatch laboratuvar ekipmanları: https://www.rolbatch.eu/collections/laboratory-equipment
- Plastometreler ve laboratuvar ekipmanları: https://www.rolbatch-laabs.de
- İletişim: https://www.rolbatch.eu/pages/contact
Very interesting as useful as a reminder of the basic principles of raw materials reception.